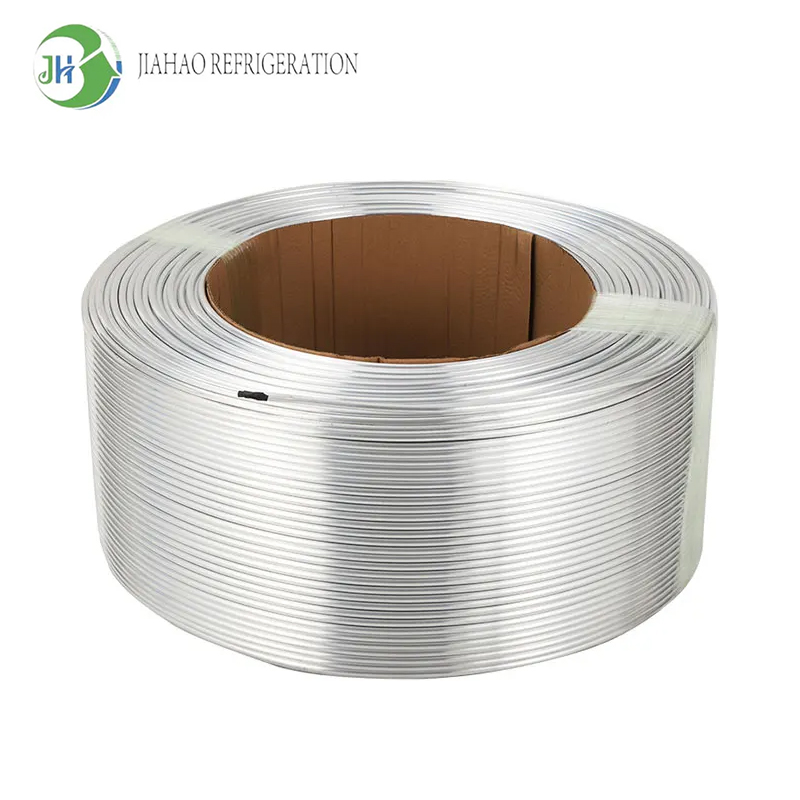


アルミ管コイルの曲げ方と取り付け方
 2025年12月22日|
 閲覧数:754
適切な曲げと取り付けアルミ管コイルHVACシステムの性能、効率、寿命に大きな影響を与えます。技術者がアルミコイルの取り扱い技術を習得すれば、冷媒の流れが最適化され、圧力損失が最小限に抑えられ、システムの信頼性が向上します。材料特性、適切な工具、設置のベストプラクティスを理解することで、エアコンのアルミコイル設置がメーカーの仕様を満たし、冷却能力を損なう一般的な落とし穴を回避できます。この包括的なガイドは、住宅用および商業用アプリケーションでエアコンのアルミコイル部品を扱う専門家向けに、実践的な方法を提供します。
主なポイント
アルミ管コイルの操作中に、ねじれや壁の崩壊を防ぐために、適切な半径比の適切なチューブベンダーを使用してください。
構造的完全性を維持するため、アルミニウムコイルの曲げ半径は管径の3~4倍以上に保つこと。
薄肉アルミニウムの曲げ加工時に、マンドレルまたは砂充填技術を用いてチューブ壁を支える。
汚染や冷媒漏れを防ぐため、取り付け前にすべての切断面を清掃し、バリを取り除いてください。
アルミニウム部品の締め付け過ぎを防ぐため、継手を接続する際はメーカー指定のトルク値に従ってください。
設置後、冷媒充填前に圧力試験を実施してシステムの健全性を確認する。
アルミ管コイルの特性を理解する
材料の特性と利点
空調設備用途において、アルミニウム製チューブコイルは銅製チューブコイルに比べて明確な利点があります。アルミニウムの密度は銅の約3分の1であるため、システム部品が軽量化され、取り扱いと設置が容易になります。この軽量化は、屋上設置や頻繁なメンテナンスが必要な用途において特に有効です。
アルミニウムの熱伝導率は205 W/mKで、銅の385 W/mKと比較すると低いものの、適切なサイズであれば、ほとんどの住宅用および軽商業用空調システムにとって十分な熱性能を発揮します。また、アルミニウムは自然に酸化アルミニウムの保護層を形成するため、ほとんどの環境条件下で優れた耐腐食性を発揮します。
コスト面での優位性から、アルミニウム管コイルは予算重視のプロジェクトにとって魅力的な選択肢となります。アルミニウムの価格は通常、同等の銅材料よりも60~70%低く抑えられるため、大規模な設備設置において大幅な材料費削減につながります。こうした経済的メリットは、製造から最終設置まで、サプライチェーン全体に及びます。
曲げに影響を与える機械的特性
HVAC用途で一般的に使用されるアルミニウム合金、特に1100系と3003系は、銅に比べて延性が低い。この特性のため、曲げ加工時には亀裂や肉厚減少を防ぐために、より慎重な取り扱いが必要となる。材料の降伏強度は、熱処理状態や合金組成によって35~90MPaの範囲で変化する。
アルミニウムは銅よりも加工硬化が急速に進行する。同じ箇所を繰り返し曲げると、材料の延性が変形ごとに低下するため、亀裂発生のリスクが著しく高まる。技術者は、既に成形された部分に負荷がかかる再加工を最小限に抑えるため、曲げ加工の順序を慎重に計画する必要がある。
温度感受性はアルミニウムの成形性に影響を与える。室温での冷間加工はより優れた制御性を提供するが、より大きな力が必要となる。一部の加工業者は、複雑な曲げ加工のためにアルミニウム管を200~250℃に予熱するが、この方法は材料の劣化を防ぐために特殊な装置と慎重な温度制御を必要とする。

アルミコイルの曲げ加工に必要な工具と機器
手動曲げ工具
レバー式チューブベンダーは、エアコンのアルミコイル曲げ加工において、現場で最も一般的な手動工具です。これらの装置は、6mmから22mmまでの標準的なチューブ径に対応する調整可能な成形シューを備えています。高品質のレバー式ベンダーには、曲げ過ぎを防ぎながら一貫した曲線形状を維持する半径ガイドが組み込まれています。
スプリング式ベンダーは、直径10mm以下の小径アルミ管の曲げ加工にシンプルなソリューションを提供します。コイル状のスプリングが管の外側をスライドし、曲げ加工中に管壁を支えて潰れを防ぎます。スプリング式ベンダーは経済的ですが、レバー式に比べて精度が劣り、急な曲げ加工よりも緩やかな曲げ加工に適しています。
アルミニウム専用に設計されたチューブカッターは、変形を防ぎ、バリの発生を最小限に抑えます。カッターホイールは、定期的な交換によって切れ味を維持する必要があります。切れ味の鈍いカッターは、材料をきれいに切断するのではなく、チューブの壁を押しつぶしてしまうため、取り付け上の問題や漏洩箇所が発生する可能性があります。
油圧式および機械式ベンダー
油圧式チューブベンダーは、生産現場や大規模設備において、安定した結果をもたらします。これらの機械は、油圧ラムによって制御された曲げ力を発生させ、直径6mmから76mmまでのアルミニウム管に対応します。プログラム可能なモデルは、同一の曲げ加工を繰り返し実行できるため、複数の交流アルミニウムコイルユニット間で一貫性を確保できます。
コンピューター制御のCNCチューブベンダーは、複雑な形状に対して究極の精度を提供します。多額の設備投資が必要となりますが、CNC装置は人的ミスを排除し、±0.5mmの公差内でエンジニアリング仕様に適合する再現性の高い結果を生み出します。これらのシステムは、標準化されたコイル形状を大量生産する際に経済的であることが証明されています。
回転式曲げ加工機は、機械的な利点と精密な工具加工技術を兼ね備えています。チューブをしっかりと固定しながら成形ダイが回転し、マンドレルに沿って材料を引き伸ばすことで、正確な曲げ加工を実現します。この方法により、肉厚の減少を最小限に抑え、曲げ半径全体にわたって均一な断面形状を維持できるため、冷媒の流れ特性を良好に保つ上で非常に重要です。
| ツールタイプ | チューブ径範囲 | 最小曲げ半径 | ベストアプリ |
|---|---|---|---|
| リバーベンダー | 6-22mm | 3D-4D | 現場設置、簡単な曲げ加工 |
| スプリングベンダー | 6~10mm | 4D-5D | 軽作業向け、緩やかな曲線 |
| 油圧式ベンダー | 6-76mm | 2.5D-3D | 生産環境、大型チューブ |
| CNCベンダー | 6-50mm | 2D~2.5D | 複雑な形状、大容量 |
| 回転式ドロー | 8-50mm | 2D-3D | 精密な作業、薄肉 |
注:「D」は管径を表します。3D曲げ半径とは、中心線半径が管径の3倍に等しいことを意味します。
段階的な曲げ加工テクニック
アルミ管の曲げ加工準備
適切な準備を行うことで、アルミ管コイルの曲げ加工におけるほとんどの破損を防ぐことができます。まず、管の表面欠陥、へこみ、傷などを検査してください。これらの欠陥は材料を弱め、成形時に応力集中点を生じさせます。目に見える損傷のある部分はすべて廃棄してください。これらの欠陥は曲げ加工中に拡大するからです。
工具のグリップを妨げる油分、汚れ、酸化物などを除去するため、適切な溶剤を用いて外面を徹底的に洗浄してください。汚染があると曲げ加工中に滑りが生じ、曲げ半径のばらつきやチューブの損傷につながる可能性があります。変性アルコールまたは専用のチューブ洗浄液は、残留物を残さずに効果的に洗浄できます。
曲げ位置は、油性マーカーまたはレイアウト染料を使用して正確にマーキングしてください。正確なマーキングにより、曲げが指定された位置で行われ、部品の適切な間隔と位置合わせが維持されます。マーキング前に2回測定することで、位置ずれによるチューブ交換などの無駄を回避できます。
ベンドの実行
アルミ管コイルを曲げ工具にセットし、曲げ位置を工具の基準点に合わせます。チューブが成形溝に隙間やずれなく正しく収まっていることを確認してください。正しく収まっていないと、成形中に偏心曲げやチューブの回転が発生します。
手動式曲げ機を操作する際は、一定の圧力を継続的に加えてください。断続的な力や不均一な力を加えると、曲げ形状が不規則になり、肉厚減少のリスクが高まります。曲げ加工の進行状況を継続的に監視し、定期的に停止してデジタル分度器または角度計を使用して角度の精度を確認してください。
薄肉アルミ管コイルの場合、内部支持方法を検討してください。管内に乾燥砂を充填することで、均一な内部支持が得られ、崩壊を防ぐことができます。あるいは、曲げ加工時に挿入するフレキシブルマンドレルで、曲げ半径に沿って壁面を支持することも可能です。曲げ加工後は、振動と圧縮空気を用いて砂を完全に除去してください。
曲げ加工でよくある間違いを避ける
エアコン用アルミコイルの加工において、最もよくあるミスは過度な曲げです。工具の仕様よりもきつい角度に曲げようとすると、チューブが折れ曲がり、構造が著しく弱くなります。チューブおよび工具メーカーが提供する最小曲げ半径のガイドラインを必ず守ってください。
近接した複数の曲げ部は応力集中領域を形成します。連続する曲げ部の間隔は、管径の少なくとも6倍以上を確保してください。間隔が狭すぎると加工硬化効果が増大し、亀裂発生の可能性が高まります。
過度の曲げを修正するために逆曲げを試みると、アルミ管コイルに深刻な損傷を与えます。繰り返しの曲げによる応力サイクルは、即座に破損を引き起こすか、圧力試験中に漏れとして現れる潜在的な弱点を生み出します。曲げ角度が規定値を超えた場合は、修正を試みるのではなく、新しいチューブを使用してください。
インストールに関するベストプラクティス
設置場所の準備
交流用アルミコイル部品を設置する前に、設置場所がメーカーのクリアランス要件を満たしていることを確認してください。間隔が不十分だと、空気の流れが制限され、効率が低下し、将来のメンテナンス作業が困難になります。検査時に規定への準拠を証明できるよう、実際のクリアランスを記録しておいてください。
取り付け面が、コイルアセンブリの重量に加え、冷媒の流れや温度サイクルによる動荷重に対して十分な構造的支持力を備えていることを確認してください。アルミニウムは銅に比べて軽量であるため、構造的な要求は軽減されますが、支持の必要性がなくなるわけではありません。騒音の伝達と機械的ストレスを最小限に抑えるため、防振マウントを使用してください。
異種金属の近くにアルミ管コイルを設置する場合は、ガルバニック腐食から保護してください。アルミと銅または鋼が直接接触すると、電気化学セルが形成され、湿気のある環境で腐食が加速されます。接続部に絶縁体を取り付けるか、金属同士の接触を防ぐ適切なバリア材を使用してください。
適切な接続を確立する
アルミ管のフレア接続は、材質が柔らかいため、特別な注意が必要です。切れ味の良い、適切にメンテナンスされたフレア工具を使用し、ひび割れや凹凸のない滑らかで均一なフレアを作成してください。接続部を組み立てる前にフレアの品質を注意深く検査してください。欠陥があると、すぐに、または遅れて漏れが発生します。
アルミ管コイル継手を締め付ける際は、適切なトルク値を使用してください。締め付けすぎると軟質のアルミが潰れ、締め付け不足だと漏れの原因となります。正確なトルク値はメーカーの仕様書を参照してください。通常、同等の銅製接続部よりも15~30%低い値となります。締め付け具合は感覚で判断するのではなく、校正済みのトルクレンチを使用してください。
アルミニウム用途向けに特別に設計された圧縮継手の使用を検討してください。これらの継手は、アルミニウムの材料特性に合わせて設計されたフェルールを採用しており、過度の圧縮力を加えることなく確実なシールを実現します。標準的な銅製継手はアルミニウム管に適切に装着できない場合があり、漏れのリスクが生じます。
システムテスト手順
アルミ管コイルの設置完了後、窒素圧試験を実施してください。業界標準では、通常、最大運転圧力の150%で最低24時間試験を行うことが求められています。冷媒充填前に、圧力計を監視し、漏れを示す圧力低下がないか確認してください。漏れがある場合は、修正が必要です。
アルミコイルの漏れ検査には、石鹸液ではなく電子式漏れ検知器を使用してください。電子式検知器は感度が高く、石鹸液では見逃してしまうような小さな漏れも検出できます。特に、応力集中によって漏れが発生しやすい曲げ部分や接続部分に注意してください。
冷媒導入前にシステムを完全に真空引きしてください。徹底的な真空引きにより、腐食やシステム性能の低下の原因となる水分を除去します。500ミクロン以下の真空度を最低30分間維持し、漏れや真空引き不足を示す圧力上昇がないことを確認してください。
| インストール段階 | 重要なパラメータ | 受入基準 |
|---|---|---|
| チューブ切断 | きれいにカットでき、バリも最小限です。 | エッジは滑らかで、変形はありません。 |
| 曲げ | 曲げ半径は3D以上、ねじれなし | 滑らかな曲線、均一な断面 |
| フレアリング | 45°の角度、滑らかな表面 | ひび割れなし、厚み均一 |
| 接続トルク | メーカー仕様による(通常20~35N⋅m) | 校正済みトルクレンチの検証 |
| 圧力テスト | 150%作動圧力、24時間 | 圧力損失ゼロ |
| 真空テスト | 500ミクロン以下、30分 | 圧力上昇<100 microns |
一般的なインストール問題のトラブルシューティング
ねじれたり潰れたりしたチューブの対処法
ねじれたアルミ管コイルは修理不可能で、交換が必要です。深刻な変形は、亀裂、極端な肉厚減少、応力集中など、不可逆的な材料損傷を引き起こします。ねじれたチューブを使用したシステムは、加圧下で壊滅的な故障を起こす危険性があります。
曲げ加工時に、チューブが完全に潰れることなく、わずかに扁平化する(楕円率が10%未満)ことがあります。断面積の減少率を計算し、この変形が冷媒の流れを著しく阻害するかどうかを評価してください。断面積の減少率が15%を超えると、性能が低下するため、見た目は正常に見えても交換が推奨されます。
適切なサイズの曲げ工具を使用し、最小曲げ半径の仕様を遵守し、成形作業中に管壁を支えることで、将来の折れ曲がりを防止できます。技術者に正しい曲げ技術を訓練することは、損傷した材料を交換するよりも費用対効果が高いことが証明されています。
漏水問題の解決
フレア接続部からの漏れは、通常、フレアの品質不良または締め付け不良が原因です。接続部を分解し、フレアに亀裂がないか注意深く点検し、欠陥が見つかった場合は再加工してください。再組み立ての前に、接合面を徹底的に清掃してください。汚染があると、適切なシールができなくなります。
曲げ加工部分にピンホール状の漏れが見られる場合は、成形時に過剰な応力がかかっていることを示しています。これらの不具合はすぐには現れないかもしれませんが、熱サイクルを繰り返す中で材料の疲労が進行するにつれて発生します。漏れ箇所は材料の健全性が損なわれていることを示しているため、修理を試みるよりも影響を受けた部分を交換してください。
ガルバニック腐食は、水分が存在する環境でアルミニウムと異種金属が接触する箇所に、孔食や局所的な金属損失として現れます。対策としては、絶縁体を設置し、適切な排水を確保して水の蓄積を防ぐことが挙げられます。腐食リスクの高い環境では、耐腐食性コーティングの塗布を検討してください。
メンテナンスと長期的なパフォーマンス
定期点検手順
エアコンのアルミコイルの状態を定期的に点検するスケジュールを確立してください。過酷な環境では四半期ごと、穏やかな環境では年1回、目視点検を実施してください。腐食の兆候、機械的な損傷、または接続部の緩みなど、注意が必要な箇所がないか確認してください。
定期点検時には、システムの作動圧力と温度を監視してください。基準値からの逸脱は、腐食、汚染、または機械的損傷によるコイルの詰まりが発生している可能性を示しています。早期発見により、完全な故障が発生する前に是正措置を講じることができます。
点検結果を写真とメモ書きで記録し、メンテナンス履歴を作成します。この記録は、傾向の把握、必要に応じた保証請求の裏付け、そして恣意的なスケジュールではなく実際の状態に基づいた交換時期の決定に役立ちます。
耐用年数を延ばす
アルミニウム管コイルは、可能な限り過酷な環境条件から保護する必要があります。沿岸部では塩分による腐食が加速するため、保護コーティングや合金の選定が不可欠です。化学物質にさらされる工業環境では、特別な保護対策が必要となる場合があります。
冷媒充填量を適切に保ち、過度の圧力変動による管壁への負担を防いでください。冷媒不足と冷媒過剰のいずれの状態も、異常な運転圧力を発生させ、アルミニウム部品の疲労を加速させます。メーカーの充填手順を厳守してください。
コイル表面を清潔に保つことで、効率的な熱伝達が可能になり、腐食リスクを最小限に抑えることができます。定期的な清掃により、蓄積した汚れ、生物の繁殖、腐食性堆積物を除去し、耐用年数を延ばすことができます。メンテナンス時には、アルミニウムとの互換性のある洗浄剤を使用し、化学腐食を防いでください。
安全上の考慮事項
個人用保護具
アルミ管の切断や曲げ加工を行う際は、必ず安全メガネを着用してください。切断時に発生する金属粉や曲げ加工時の破片は、深刻な眼の損傷を引き起こす可能性があります。サイドシールドは、周辺角度から飛来する破片からさらに目を保護します。
鋭利な刃先や金属のバリから手を保護するために、適切な手袋を使用してください。アルミ管を切断すると、深い切り傷を引き起こす可能性のある鋭利な刃先が生じます。頑丈な作業用手袋は、器用さと耐切創性を兼ね備えています。
密閉空間での作業時や、アルミニウム粉塵が大量に発生する場合は、呼吸保護具の着用が必須となります。アルミニウムは一部の金属に比べて毒性は低いものの、微粒子は呼吸器系を刺激するため、適切な換気や呼吸保護具の使用によって最小限に抑える必要があります。
加圧システムの取り扱い
加圧されたアルミ管コイルを曲げたり改造したりすることは絶対にしないでください。物理的な改造を行う前に、EPAのガイドラインに従ってすべての圧力を解放し、冷媒を回収してください。加圧されたチューブは、設計限界を超える応力がかかると爆発的に破損する可能性があります。
統合システムの作業を行う前に、必ず電源が切断されていることを確認してください。アルミニウムは電気伝導性に優れているため、通電中の部品にチューブが接触すると感電の危険があります。ロックアウト/タグアウト手順を実施することで、メンテナンス中の偶発的な通電を防ぐことができます。
大型アルミニウムコイルアセンブリを取り扱う際は、適切な吊り上げ装置を使用してください。銅製のものに比べて軽量ではありますが、大型のアルミニウム管コイルアセンブリは、取り扱いに依然として困難が伴います。適切な吊り上げ技術を用いることで、怪我や部品の損傷を防ぐことができます。
よくある質問
アルミ管コイルの最小曲げ半径はどれくらいですか?
ほとんどのアルミ製HVAC用途において、最小曲げ半径は管径の3~4倍とするべきです。これよりきつい曲げは、管の折れ曲がりや壁の崩壊のリスクを高めます。薄肉管の場合は、安全な成形のために、より大きな半径比(4~5D)が必要です。
アルミコイルは同じ場所を2回曲げることはできますか?
いいえ、アルミニウムを同じ場所で再度曲げることは避けてください。材料は最初の成形時に加工硬化を起こし、延性を失います。逆曲げによって修正や調整を試みると亀裂が生じるため、避けるべきです。
アルミ管コイルの設置方法は、銅管コイルの設置方法とどのように異なるのでしょうか?
アルミニウムは強度が低いため、取り扱いにはより注意が必要です。接続部には低めのトルク値を使用し、専用のフレアリングツールを使用してください。また、銅部品と接合する際は、ガルバニック腐食対策を講じてください。圧力試験は依然として不可欠ですが、アルミニウムは取り付けミスに対する許容度が低いという欠点があります。
アルミ管コイルが設置後に漏れる原因は何ですか?
一般的な原因としては、締め付け過ぎによる軟質アルミニウムの潰れ、フレア加工不良による亀裂や不規則性、過度の曲げによる応力亀裂、異種金属との接触によるガルバニック腐食などが挙げられます。適切な取り付け方法と材料の適合性により、ほとんどの漏れ問題は防止できます。
アルミコイルには特別な冷媒が必要ですか?
アルミ管コイルは、R-410A、R-32、R-22などの標準的な冷媒に対応しています。特別な冷媒配合は必要ありません。ただし、化学反応による腐食を防ぐため、システムオイルがアルミと適合していることを確認してください。
適切に設置されたアルミコイルはどのくらい持ちますか?
適切にメンテナンスされたアルミ管コイルは、一般的に住宅用途では10~15年、商業用途では8~12年使用できます。耐用年数は、環境条件、メンテナンスの質、および運転条件によって異なります。沿岸部や工業地帯では、保護対策を講じないと耐用年数が短くなる可能性があります。