

Come piegare e installare bobine di tubi in alluminio
 22 dicembre 2025|
 Visualizzazioni: 750
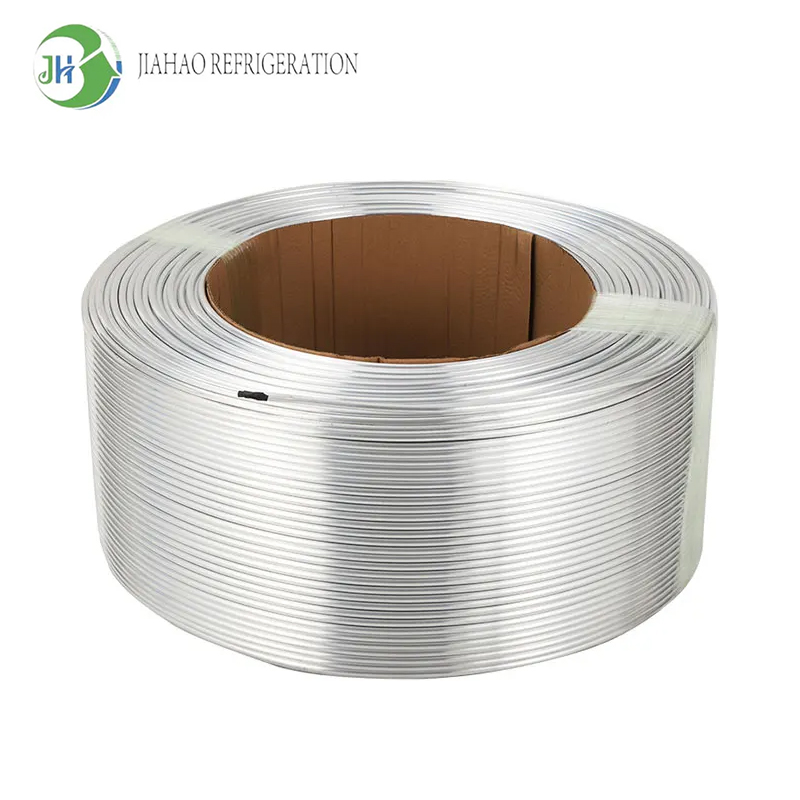
Piegatura e installazione corrette dibobine di tubi in alluminioLa corretta gestione delle serpentine in alluminio influisce significativamente sulle prestazioni, sull'efficienza e sulla durata dei sistemi HVAC. Quando i tecnici padroneggiano le tecniche di manipolazione delle serpentine in alluminio, il flusso del refrigerante rimane ottimizzato, le perdite di pressione sono ridotte al minimo e l'affidabilità del sistema migliora. La comprensione delle proprietà del materiale, degli strumenti appropriati e delle migliori pratiche di installazione garantisce che le installazioni delle serpentine in alluminio dei condizionatori d'aria soddisfino le specifiche del produttore, evitando al contempo gli errori più comuni che compromettono la capacità di raffreddamento. Questa guida completa fornisce metodi pratici per i professionisti che lavorano con i componenti delle serpentine in alluminio dei condizionatori d'aria in applicazioni residenziali e commerciali.
Punti chiave
Utilizzare piegatubi adeguati con rapporti di raggio corretti per prevenire piegature e cedimenti delle pareti durante la manipolazione di bobine di tubi in alluminio.
Per preservare l'integrità strutturale delle bobine di alluminio, è necessario mantenere un raggio di curvatura minimo pari a 3-4 volte il diametro del tubo.
Sostenere le pareti dei tubi durante le operazioni di piegatura utilizzando mandrini o tecniche di riempimento con sabbia per l'alluminio a parete sottile
Pulire e sbavare tutti i bordi tagliati prima dell'installazione per prevenire contaminazioni e perdite di refrigerante.
Attenersi alle specifiche di coppia del produttore durante il collegamento dei raccordi per evitare di serrare eccessivamente i componenti in alluminio.
Eseguire un test di pressione dopo l'installazione per verificare l'integrità del sistema prima di caricare il refrigerante.
Comprensione delle proprietà delle bobine di tubi in alluminio
Caratteristiche e vantaggi del materiale
Le serpentine in tubi di alluminio offrono vantaggi significativi rispetto alle alternative in rame nelle applicazioni HVAC. Il materiale presenta una densità pari a circa un terzo di quella del rame, il che si traduce in componenti di sistema più leggeri che semplificano la movimentazione e l'installazione. Questa riduzione di peso risulta particolarmente vantaggiosa nelle installazioni su tetto o in applicazioni che richiedono frequenti interventi di manutenzione.
La conducibilità termica dell'alluminio raggiunge i 205 W/mK rispetto ai 385 W/mK del rame. Pur essendo inferiore, la prestazione termica dell'alluminio rimane sufficiente per la maggior parte degli impianti di climatizzazione residenziali e commerciali leggeri, se dimensionato correttamente. Il materiale forma naturalmente uno strato protettivo di ossido di alluminio che offre un'eccellente resistenza alla corrosione nella maggior parte delle condizioni ambientali.
I vantaggi in termini di costi rendono le bobine di tubi in alluminio una soluzione interessante per i progetti con budget limitati. Il prezzo dell'alluminio è in genere inferiore del 60-70% rispetto a quello di materiali equivalenti in rame, generando un notevole risparmio sui costi dei materiali nelle installazioni su larga scala. Questi vantaggi economici si estendono a tutta la catena di fornitura, dalla produzione all'installazione finale.
Proprietà meccaniche che influenzano la flessione
Le leghe di alluminio comunemente utilizzate nelle applicazioni HVAC, in particolare le serie 1100 e 3003, presentano una duttilità inferiore rispetto al rame. Questa caratteristica richiede una maggiore attenzione durante le operazioni di piegatura per prevenire la formazione di crepe o l'assottigliamento delle pareti. La resistenza allo snervamento del materiale varia da 35 a 90 MPa a seconda del trattamento termico e della composizione della lega.
L'incrudimento si verifica più rapidamente nell'alluminio che nel rame. La piegatura ripetuta nello stesso punto aumenta drasticamente il rischio di cricche, poiché il materiale perde duttilità a ogni deformazione. I tecnici devono pianificare attentamente le sequenze di piegatura, riducendo al minimo le rilavorazioni che sollecitano le sezioni già formate.
La sensibilità alla temperatura influisce sulla formabilità dell'alluminio. La lavorazione a freddo a temperatura ambiente offre un maggiore controllo ma richiede una forza maggiore. Alcuni produttori preriscaldano i tubi di alluminio a 200-250 °C per le curve complesse, sebbene questo approccio richieda attrezzature specializzate e un attento controllo della temperatura per evitare il degrado del materiale.

Attrezzi e attrezzature essenziali per piegare le bobine di alluminio
Utensili manuali per piegatura
Le piegatubi a leva rappresentano l'utensile manuale più comune per la piegatura delle serpentine in alluminio dei condizionatori d'aria nelle installazioni sul campo. Questi dispositivi sono dotati di pattini di formatura regolabili che si adattano ai diametri standard dei tubi da 6 mm a 22 mm. Le piegatubi a leva di qualità incorporano guide di raggio che impediscono la piegatura eccessiva, mantenendo al contempo una geometria della curva uniforme.
Le piegatubi a molla offrono soluzioni semplici per tubi di alluminio di piccolo diametro, inferiori a 10 mm. La molla a spirale scorre sulla superficie esterna del tubo, sostenendo le pareti durante la piegatura per evitare il collasso. Pur essendo economiche, le piegatubi a molla offrono una precisione limitata rispetto alle alternative a leva e sono più adatte per curve dolci piuttosto che per curve a raggio stretto.
Le tronchesi per tubi specificamente progettate per l'alluminio prevengono la deformazione e riducono al minimo la formazione di bave. Le tronchesi devono avere taglienti affilati che si mantengono tali grazie a sostituzioni regolari. Le tronchesi smussate schiacciano le pareti del tubo anziché recidere nettamente il materiale, creando problemi di installazione e potenziali punti di perdita.
Piegatrici idrauliche e meccaniche
Le piegatubi idrauliche garantiscono risultati costanti in ambienti di produzione o installazioni su larga scala. Queste macchine generano una forza di piegatura controllata tramite cilindri idraulici, adattandosi a tubi di alluminio con diametri da 6 mm a 76 mm. I modelli programmabili ripetono le stesse piegature, assicurando uniformità su più unità di bobine di alluminio in corrente alternata.
Le piegatubi CNC a controllo numerico offrono la massima precisione per geometrie complesse. Pur rappresentando un investimento iniziale significativo, le apparecchiature CNC eliminano l'errore umano e producono risultati ripetibili che corrispondono alle specifiche ingegneristiche entro una tolleranza di ±0,5 mm. Questi sistemi si rivelano economici nella produzione in serie di configurazioni di bobine standardizzate.
Le piegatrici rotative a trafilatura combinano il vantaggio meccanico con la precisione degli utensili. Il tubo viene bloccato saldamente mentre una matrice di formatura ruota, tirando il materiale attorno a un mandrino per creare curve precise. Questo metodo riduce al minimo l'assottigliamento della parete e mantiene una sezione trasversale costante lungo tutto il raggio di curvatura, aspetto fondamentale per il mantenimento delle caratteristiche di flusso del refrigerante.
| Tipo di utensile | Gamma di diametri dei tubi | Raggio di curvatura minimo | Migliore applicazione |
|---|---|---|---|
| Liver Bender | 6-22 mm | 3D-4D | Installazioni sul campo, semplici curve |
| Piegatore di molle | 6-10 mm | 4D-5D | Leggero, dalle curve delicate |
| Piegatrice idraulica | 6-76 mm | 2.5D-3D | Ambienti di produzione, tubi di grandi dimensioni |
| Piegatrice CNC | 6-50 mm | 2D-2.5D | Geometria complessa, volume elevato |
| Trazione rotante | 8-50 mm | 2D-3D | Lavoro di precisione, pareti sottili |
Nota: "D" si riferisce al diametro del tubo. Un raggio di curvatura 3D significa che il raggio dell'asse centrale è pari a 3 volte il diametro del tubo.
Tecniche di piegatura passo passo
Preparazione dei tubi di alluminio per la piegatura
Una preparazione adeguata previene la maggior parte dei guasti durante la piegatura dei tubi in alluminio. Iniziate ispezionando il tubo per individuare difetti superficiali, ammaccature o graffi che indeboliscono il materiale e creano punti di concentrazione delle sollecitazioni durante la formatura. Scartate qualsiasi sezione che presenti danni visibili, poiché questi difetti si propagano durante le operazioni di piegatura.
Pulire accuratamente le superfici esterne utilizzando solventi appropriati per rimuovere olio, sporco o ossidazione che possono compromettere la presa degli utensili. La contaminazione provoca slittamenti durante la piegatura, con conseguente raggio di curvatura irregolare e potenziale danneggiamento del tubo. L'alcol denaturato o soluzioni specifiche per la pulizia dei tubi sono efficaci e non lasciano residui.
Segnare con precisione i punti di piegatura utilizzando pennarelli indelebili o inchiostro per tracciatura. Una marcatura accurata garantisce che le piegature avvengano nelle posizioni specificate, mantenendo la corretta spaziatura e l'allineamento dei componenti. Misurare due volte prima di segnare per evitare sprechi dovuti a piegature posizionate in modo errato che richiedono la sostituzione del tubo.
Esecuzione della curva
Posizionare la bobina di tubo di alluminio nell'utensile di piegatura con il punto di piegatura contrassegnato allineato al punto di riferimento dell'utensile. Assicurarsi che il tubo sia posizionato correttamente nella scanalatura di formatura, senza spazi vuoti o disallineamenti. Un posizionamento errato può causare piegature eccentriche o rotazioni del tubo durante la formatura.
Quando si utilizzano le piegatrici manuali, applicare una pressione costante e uniforme. Una forza brusca o irregolare crea una geometria di piegatura irregolare e aumenta il rischio di assottigliamento della parete. Monitorare continuamente l'avanzamento della piegatura, fermandosi periodicamente per verificare la precisione dell'angolo utilizzando goniometri digitali o goniometri.
Per le bobine di tubi di alluminio a parete sottile, si consiglia di utilizzare metodi di supporto interno. Il riempimento dei tubi con sabbia asciutta fornisce un supporto interno uniforme, prevenendo il collasso. In alternativa, è possibile inserire mandrini flessibili durante la piegatura per sostenere le pareti e adattarsi al raggio di curvatura. Dopo la piegatura, rimuovere completamente la sabbia mediante vibrazione e aria compressa.
Errori comuni da evitare durante la piegatura
L'errore più frequente quando si lavora con le serpentine in alluminio dei condizionatori d'aria è la piegatura eccessiva. Tentare di ottenere angoli più stretti di quelli specificati dagli utensili provoca pieghe che indeboliscono drasticamente la struttura del tubo. Rispettare sempre le linee guida sul raggio di curvatura minimo fornite dai produttori di tubi e utensili.
Molteplici curve ravvicinate creano zone di concentrazione delle sollecitazioni. Mantenere una distanza minima tra curve consecutive pari ad almeno 6 volte il diametro del tubo. Una distanza inferiore accentua l'incrudimento e aumenta la probabilità di formazione di crepe.
Il tentativo di correggere le curvature eccessive mediante piegatura inversa danneggia gravemente le bobine di tubi in alluminio. Le ripetute sollecitazioni dovute alla piegatura avanti e indietro causano una rottura immediata o creano debolezze latenti che si manifestano come perdite durante le prove di pressione. Se una curvatura supera l'angolo desiderato, è preferibile utilizzare un tubo nuovo piuttosto che tentare di correggerla.
Procedure ottimali per l'installazione
Preparazione del sito di installazione
Prima di posizionare i componenti della serpentina in alluminio del condizionatore, verificare che il luogo di installazione soddisfi i requisiti di spazio libero del produttore. Uno spazio inadeguato limita il flusso d'aria, riduce l'efficienza e complica l'accesso per la manutenzione futura. Documentare gli spazi liberi effettivi per dimostrare la conformità alle normative durante le ispezioni.
Assicurarsi che le superfici di montaggio forniscano un supporto strutturale adeguato per il peso del gruppo serpentina, oltre ai carichi dinamici derivanti dal flusso del refrigerante e dai cicli termici. Il peso inferiore dell'alluminio rispetto al rame riduce le esigenze strutturali, ma non elimina la necessità di supporti. Utilizzare supporti antivibranti per ridurre al minimo la trasmissione del rumore e le sollecitazioni meccaniche.
Proteggere le bobine di tubi in alluminio dalla corrosione galvanica quando vengono installate in prossimità di metalli diversi. Il contatto diretto tra alluminio e rame o acciaio crea celle elettrochimiche che accelerano la corrosione in presenza di umidità. Installare isolatori dielettrici nei punti di connessione o utilizzare materiali barriera appropriati per impedire il contatto metallo-metallo.
Stabilire connessioni adeguate
A causa della morbidezza del materiale, le giunzioni a svasatura sui tubi in alluminio richiedono particolare attenzione. Utilizzare utensili per svasatura affilati e ben manutenuti, in modo da ottenere svasature lisce e uniformi, prive di crepe o irregolarità. Ispezionare attentamente la qualità della svasatura prima di assemblare i raccordi, poiché i difetti possono causare perdite immediate o ritardate.
Applicare i valori di coppia corretti durante il serraggio dei raccordi a spirale in tubo di alluminio. Un serraggio eccessivo schiaccia l'alluminio morbido, mentre un serraggio insufficiente crea punti di perdita. Fare riferimento alle specifiche del produttore per i valori di coppia esatti, in genere inferiori del 15-30% rispetto ai raccordi equivalenti in rame. Utilizzare chiavi dinamometriche calibrate anziché stimare il serraggio a occhio.
Si consiglia di utilizzare raccordi a compressione progettati specificamente per applicazioni in alluminio. Questi raccordi incorporano ghiere studiate per le proprietà del materiale alluminio, garantendo tenute affidabili senza eccessiva forza di compressione. I raccordi standard in rame potrebbero non adattarsi correttamente ai tubi in alluminio, creando rischi di perdite.
Procedure di test del sistema
Eseguire un test di pressione con azoto dopo aver completato l'installazione della serpentina in tubi di alluminio. Gli standard di settore richiedono in genere un test al 150% della pressione massima di esercizio per almeno 24 ore. Monitorare i manometri per rilevare eventuali cali che indichino perdite da correggere prima di caricare il refrigerante.
Per il collaudo delle bobine di alluminio, utilizzare rilevatori di perdite elettronici anziché soluzioni a base di bolle di sapone. I rilevatori elettronici offrono una sensibilità superiore, identificando perdite anche di piccole dimensioni che le bolle potrebbero non rilevare. Prestare particolare attenzione alle zone di curvatura e ai punti di connessione, dove la concentrazione di stress aumenta la probabilità di perdite.
Prima di introdurre il refrigerante, effettuare un vuoto completo dei sistemi. Un vuoto profondo rimuove l'umidità che causa corrosione e degrado delle prestazioni del sistema. Mantenere il vuoto al di sotto di 500 micron per almeno 30 minuti, verificando che non vi siano aumenti di pressione che indichino perdite o un'evacuazione insufficiente.
| Fase di installazione | Parametri critici | Criteri di accettazione |
|---|---|---|
| Taglio del tubo | Tagli netti, sbavature minime | Bordi lisci, nessuna deformazione |
| Piegarsi | Raggio di curvatura ≥3D, senza pieghe | Curve morbide, sezione trasversale uniforme |
| Flaring | Angolo di 45°, superficie liscia | Nessuna crepa, spessore uniforme |
| Coppia di serraggio | Secondo le specifiche del produttore (in genere 20-35 N⋅m) | Verifica della chiave dinamometrica calibrata |
| Prova di pressione | Pressione di esercizio del 150%, 24 ore | Caduta di pressione nulla |
| Test del vuoto | Sotto i 500 micron, 30 minuti | Aumento della pressione<100 microns |
Risoluzione dei problemi comuni di installazione
Risoluzione dei problemi relativi a tubi piegati o collassati
I tubi in alluminio piegati non possono essere riparati e devono essere sostituiti. La grave deformazione provoca danni irreversibili al materiale, tra cui crepe, assottigliamento estremo delle pareti e concentrazione di stress. I sistemi operativi con tubi piegati rischiano guasti catastrofici sotto pressione.
A volte, durante la piegatura, si verifica un lieve appiattimento del tubo (ovalizzazione inferiore al 10%) senza un collasso completo. Valutare se la deformazione limita significativamente il flusso del refrigerante calcolando la riduzione dell'area della sezione trasversale. Se la riduzione dell'area supera il 15%, le prestazioni ne risentono e la sostituzione diventa consigliabile, nonostante l'aspetto funzionale.
Prevenire future piegature è fondamentale utilizzando utensili di piegatura di dimensioni adeguate, rispettando le specifiche minime del raggio di curvatura e supportando le pareti dei tubi durante le operazioni di formatura. La formazione dei tecnici sulle corrette tecniche di piegatura si rivela più conveniente rispetto alla sostituzione dei materiali danneggiati.
Risoluzione dei problemi di perdite
Le perdite nelle giunzioni a svasatura sono in genere dovute a una qualità inadeguata della svasatura stessa o a un serraggio improprio. Smontare la giunzione, ispezionare attentamente la svasatura per individuare eventuali crepe e, in caso di difetti, rifarla. Pulire accuratamente le superfici di accoppiamento prima del rimontaggio, poiché la contaminazione impedisce una tenuta adeguata.
Le microperdite nelle sezioni piegate indicano sollecitazioni eccessive durante la formatura. Questi cedimenti potrebbero non manifestarsi immediatamente, ma svilupparsi durante i cicli termici con il progredire della fatica del materiale. È preferibile sostituire le sezioni interessate piuttosto che tentare riparazioni, poiché la posizione della perdita indica un'integrità compromessa del materiale.
La corrosione galvanica si manifesta con vaiolatura o perdita localizzata di metallo laddove l'alluminio entra in contatto con metalli diversi in presenza di umidità. Per risolvere il problema, è necessario installare isolatori dielettrici e garantire un drenaggio adeguato per evitare l'accumulo di acqua. In ambienti ad alto rischio, si consiglia di applicare rivestimenti resistenti alla corrosione.
Manutenzione e prestazioni a lungo termine
Protocolli di ispezione di routine
Stabilite programmi di ispezione periodici per verificare le condizioni delle serpentine in alluminio dei condizionatori d'aria. Le ispezioni visive dovrebbero essere effettuate trimestralmente in ambienti gravosi o annualmente in condizioni non estreme. Verificate la presenza di segni di corrosione, danni meccanici o allentamenti dei collegamenti che richiedano attenzione.
Durante gli interventi di manutenzione ordinaria, monitorare le pressioni e le temperature di esercizio del sistema. Deviazioni dai valori di riferimento possono indicare la formazione di ostruzioni nelle serpentine dovute a corrosione, contaminazione o danni meccanici. L'individuazione precoce consente di intervenire tempestivamente prima che si verifichi un guasto completo.
Documentare i risultati delle ispezioni con fotografie e note scritte, creando così uno storico della manutenzione. Questa documentazione aiuta a identificare le tendenze emergenti, supporta le richieste di garanzia quando necessario e guida le decisioni relative ai tempi di sostituzione in base alle condizioni effettive anziché a programmi arbitrari.
Estensione della durata di servizio
Proteggere, ove possibile, le serpentine di tubi in alluminio da condizioni ambientali avverse. Gli impianti in zone costiere sono soggetti a corrosione accelerata a causa dell'esposizione al sale, il che richiede rivestimenti protettivi o la selezione di leghe più adatte. Gli ambienti industriali con esposizione a sostanze chimiche possono necessitare di misure di protezione specifiche.
Mantenere livelli di carica del refrigerante adeguati per evitare fluttuazioni di pressione eccessive che sollecitano le pareti dei tubi. Sia la carica insufficiente che quella eccessiva creano pressioni di esercizio anomale, accelerando l'affaticamento dei componenti in alluminio. Seguire scrupolosamente le procedure di carica del produttore.
Mantenere pulite le superfici delle serpentine per garantire un efficiente trasferimento di calore e ridurre al minimo il rischio di corrosione. Una pulizia regolare rimuove lo sporco accumulato, la proliferazione biologica e i depositi corrosivi, prolungando la durata utile. Utilizzare detergenti compatibili con l'alluminio per evitare l'attacco chimico durante la manutenzione.
Considerazioni sulla sicurezza
Dispositivi di protezione individuale
Indossare sempre occhiali di sicurezza quando si tagliano o si piegano tubi di alluminio. Le particelle metalliche generate durante il taglio o i detriti derivanti dalle operazioni di piegatura rappresentano un serio rischio di lesioni oculari. Le protezioni laterali offrono una protezione aggiuntiva contro le particelle provenienti da angolazioni periferiche.
Utilizzare guanti adeguati per proteggere le mani da spigoli vivi e schegge di metallo. I tubi di alluminio tagliati presentano bordi affilati come rasoi, capaci di causare profonde lacerazioni. I guanti da lavoro resistenti coniugano la destrezza necessaria con la protezione dai tagli.
La protezione delle vie respiratorie diventa necessaria quando si lavora in spazi confinati o in presenza di una significativa produzione di polvere di alluminio. Sebbene l'alluminio presenti una tossicità inferiore rispetto ad altri metalli, le particelle fini irritano le vie respiratorie e dovrebbero essere ridotte al minimo attraverso un'adeguata ventilazione o l'uso di respiratori.
Gestione dei sistemi pressurizzati
Non tentare mai di piegare o modificare le serpentine dei tubi in alluminio pressurizzati. Rilasciare tutta la pressione e recuperare il refrigerante seguendo le linee guida dell'EPA prima di effettuare qualsiasi modifica fisica. I tubi pressurizzati possono rompersi in modo esplosivo se sottoposti a sollecitazioni superiori ai limiti di progetto.
Verificare la disconnessione dell'alimentazione elettrica prima di intervenire su sistemi integrati. L'eccellente conduttività elettrica dell'alluminio crea rischi di scossa elettrica quando i tubi entrano in contatto con componenti sotto tensione. Le procedure di blocco/etichettatura impediscono l'attivazione accidentale della corrente durante la manutenzione.
Utilizzare attrezzature di sollevamento adeguate per la movimentazione di grandi bobine di alluminio. Nonostante il peso inferiore rispetto alle equivalenti in rame, le bobine di tubi in alluminio di grandi dimensioni presentano comunque delle difficoltà di movimentazione. Tecniche di sollevamento corrette prevengono infortuni e danni ai componenti.
Domande frequenti
Qual è il raggio di curvatura minimo per le bobine di tubi in alluminio?
Per la maggior parte delle applicazioni HVAC in alluminio, il raggio di curvatura minimo dovrebbe essere pari a 3-4 volte il diametro del tubo. Curve più strette comportano il rischio di piegature e cedimenti della parete. I tubi a parete sottile richiedono rapporti di raggio maggiori (4-5D) per una formatura sicura.
È possibile piegare due volte nello stesso punto le bobine di alluminio?
No, evitate di piegare nuovamente l'alluminio nello stesso punto. Il materiale si indurisce durante la formatura iniziale e perde duttilità. Tentare di correggere o regolare la piegatura inversa provoca crepe e dovrebbe essere evitato.
In che modo l'installazione di una serpentina con tubi in alluminio differisce da quella con tubi in rame?
L'alluminio richiede una manipolazione più delicata a causa della sua minore resistenza. Utilizzare coppie di serraggio inferiori per i collegamenti, utensili di svasatura specifici e adottare precauzioni contro la corrosione galvanica quando si effettua il collegamento a componenti in rame. Il test di pressione rimane essenziale, ma l'alluminio è meno tollerante agli errori di installazione.
Quali sono le cause delle perdite dai tubi in alluminio dopo l'installazione?
Le cause più comuni includono collegamenti serrati eccessivamente che schiacciano l'alluminio morbido, scarsa qualità delle svasature con crepe o irregolarità, cricche da stress dovute a piegature eccessive e corrosione galvanica causata dal contatto con metalli diversi. Una corretta tecnica di installazione e la compatibilità dei materiali prevengono la maggior parte dei problemi di perdite.
Le serpentine in alluminio richiedono refrigeranti speciali?
Le serpentine con tubi in alluminio funzionano con i refrigeranti standard, inclusi R-410A, R-32 e R-22. Non sono necessarie formulazioni di refrigerante speciali. Tuttavia, assicurarsi che gli oli utilizzati nel sistema siano compatibili con l'alluminio per prevenire la corrosione dovuta a reazioni chimiche.
Quanto durano le bobine di alluminio installate correttamente?
Le serpentine in tubi di alluminio, se ben manutenute, durano in genere dai 10 ai 15 anni nelle applicazioni residenziali e dagli 8 ai 12 anni in quelle commerciali. La durata di vita dipende dalle condizioni ambientali, dalla qualità della manutenzione e dai parametri di funzionamento. Gli ambienti costieri o industriali possono ridurne la durata senza adeguate misure di protezione.