

Comment cintrer et installer des bobines de tube en aluminium
 22 décembre 2025|
 Vues : 749
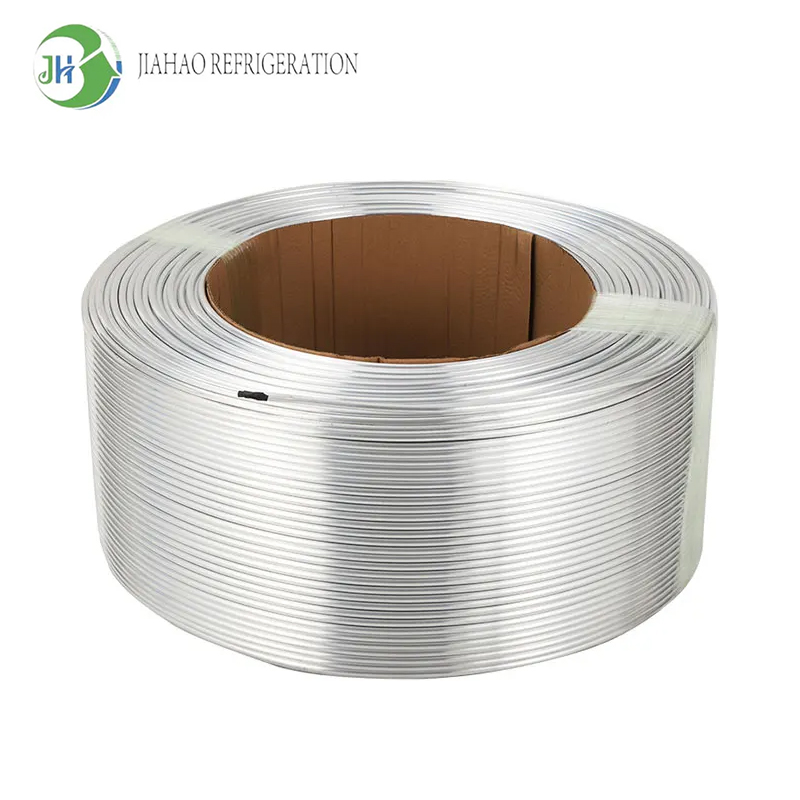
Cintrage et installation corrects debobines de tube en aluminiumL'utilisation de serpentins en aluminium a un impact significatif sur les performances, l'efficacité et la durée de vie des systèmes de chauffage, ventilation et climatisation (CVC). Lorsque les techniciens maîtrisent les techniques de manipulation des serpentins en aluminium, le flux de réfrigérant est optimisé, les pertes de charge sont minimisées et la fiabilité du système est améliorée. La connaissance des propriétés des matériaux, des outils appropriés et des meilleures pratiques d'installation garantit que les installations de serpentins en aluminium des climatiseurs respectent les spécifications du fabricant tout en évitant les pièges courants qui compromettent la capacité de refroidissement. Ce guide complet fournit des méthodes pratiques aux professionnels travaillant avec des composants de serpentins en aluminium pour climatiseurs dans les applications résidentielles et commerciales.
Points clés à retenir
Utilisez des cintreuses de tubes appropriées avec des rapports de rayon corrects pour éviter le pliage et l'affaissement des parois lors de la manipulation de bobines de tubes en aluminium.
Maintenir un rayon de courbure minimal de 3 à 4 fois le diamètre du tube pour les bobines d'aluminium afin de préserver leur intégrité structurelle.
Supporter les parois des tubes lors des opérations de cintrage à l'aide de mandrins ou de techniques de remplissage de sable pour l'aluminium à parois minces
Nettoyez et ébavurez tous les bords coupés avant l'installation afin d'éviter toute contamination et les fuites de réfrigérant.
Respectez les spécifications de couple du fabricant lors du raccordement des raccords afin d'éviter un serrage excessif des composants en aluminium.
Effectuez un test de pression après l'installation afin de vérifier l'intégrité du système avant le remplissage en réfrigérant.
Comprendre les propriétés des serpentins en tube d'aluminium
Caractéristiques et avantages des matériaux
Les serpentins tubulaires en aluminium présentent des avantages indéniables par rapport aux serpentins en cuivre pour les applications de CVC. Ce matériau possède une densité environ trois fois inférieure à celle du cuivre, ce qui permet d'obtenir des composants plus légers, simplifiant ainsi leur manipulation et leur installation. Cette réduction de poids est particulièrement avantageuse pour les installations en toiture ou les applications nécessitant des interventions fréquentes.
La conductivité thermique de l'aluminium atteint 205 W/mK, contre 385 W/mK pour le cuivre. Bien qu'inférieure, la performance thermique de l'aluminium reste suffisante pour la plupart des systèmes de climatisation résidentiels et commerciaux légers, à condition qu'il soit correctement dimensionné. Ce matériau forme naturellement une couche protectrice d'oxyde d'aluminium qui lui confère une excellente résistance à la corrosion dans la plupart des conditions environnementales.
Les avantages économiques des tubes en aluminium en font une option intéressante pour les projets à budget limité. Le prix de l'aluminium est généralement de 60 à 70 % inférieur à celui des matériaux équivalents en cuivre, ce qui permet de réaliser d'importantes économies sur les coûts des matériaux pour les installations de grande envergure. Ces avantages économiques se répercutent tout au long de la chaîne d'approvisionnement, de la fabrication à l'installation finale.
Propriétés mécaniques influençant la flexion
Les alliages d'aluminium couramment utilisés dans les applications de CVC, notamment les séries 1100 et 3003, présentent une ductilité inférieure à celle du cuivre. Cette caractéristique exige une manipulation plus soigneuse lors des opérations de pliage afin d'éviter les fissures ou l'amincissement des parois. La limite d'élasticité du matériau varie de 35 à 90 MPa selon l'état de trempe et la composition de l'alliage.
L'écrouissage est plus rapide dans l'aluminium que dans le cuivre. Les pliages répétés au même endroit augmentent considérablement le risque de fissuration, car le matériau perd de sa ductilité à chaque déformation. Les techniciens doivent planifier soigneusement les séquences de pliage afin de minimiser les reprises qui sollicitent les sections déjà formées.
La sensibilité à la température influe sur la formabilité de l'aluminium. Le travail à froid à température ambiante offre un meilleur contrôle, mais exige une force plus importante. Certains fabricants préchauffent les tubes en aluminium à 200-250 °C pour les cintres complexes ; toutefois, cette méthode nécessite un équipement spécialisé et un contrôle précis de la température afin d'éviter la dégradation du matériau.

Outils et équipements essentiels pour le cintrage de bobines d'aluminium
Outils de pliage manuels
Les cintreuses à levier sont les outils manuels les plus courants pour le cintrage des serpentins en aluminium des climatiseurs lors des installations sur site. Ces appareils sont dotés de sabots de formage réglables adaptés aux diamètres de tubes standard de 6 à 22 mm. Les cintreuses à levier de qualité intègrent des guides de rayon qui empêchent le surcintrage tout en garantissant une géométrie de courbe régulière.
Les cintreuses à ressort offrent une solution simple pour le cintrage de tubes en aluminium de petit diamètre (inférieur à 10 mm). Le ressort enroulé glisse sur la paroi extérieure du tube, la soutenant pendant le cintrage pour éviter son écrasement. Bien qu'économiques, les cintreuses à ressort offrent une précision limitée par rapport aux cintreuses à levier et sont plus adaptées aux courbes douces qu'aux rayons de courbure serrés.
Les coupe-tubes spécialement conçus pour l'aluminium préviennent la déformation et minimisent la formation de bavures. Les meules doivent être dotées de lames affûtées, entretenues par un remplacement régulier. Les coupe-tubes émoussés écrasent les parois du tube au lieu de le couper proprement, ce qui engendre des problèmes d'installation et des risques de fuite.
Cintreuses hydrauliques et mécaniques
Les cintreuses hydrauliques pour tubes offrent des résultats constants, que ce soit pour la production en série ou les installations à grande échelle. Ces machines génèrent une force de cintrage contrôlée grâce à des vérins hydrauliques et s'adaptent aux tubes en aluminium de 6 à 76 mm de diamètre. Les modèles programmables permettent de réaliser des cintres identiques à répétition, garantissant ainsi une homogénéité parfaite entre plusieurs unités de tubes en aluminium.
Les cintreuses de tubes à commande numérique (CNC) offrent une précision optimale pour les géométries complexes. Bien qu'elles représentent un investissement important, les machines CNC éliminent les erreurs humaines et produisent des résultats reproductibles conformes aux spécifications techniques à ±0,5 mm près. Ces systèmes s'avèrent économiques pour la production en série de bobines standardisées.
Les cintreuses rotatives combinent avantage mécanique et outillage de précision. Le tube est solidement fixé tandis qu'une matrice de formage tourne, étirant le matériau autour d'un mandrin pour créer des cintres précis. Cette méthode minimise l'amincissement de la paroi et maintient une section transversale constante sur tout le rayon de cintrage, condition essentielle au maintien des caractéristiques d'écoulement du fluide frigorigène.
| Type d'outil | Gamme de diamètres de tubes | Rayon de courbure minimal | Meilleure application |
|---|---|---|---|
| Fer à foie | 6-22 mm | 3D-4D | Installations sur site, coudes simples |
| Ponceuse à ressort | 6-10 mm | 4D-5D | Légèreté, courbes douces |
| Cintreuse hydraulique | 6-76 mm | 2.5D-3D | Environnements de production, grands tubes |
| Cintreuse CNC | 6-50 mm | 2D-2,5D | Géométrie complexe, volume élevé |
| Tirage rotatif | 8-50 mm | 2D-3D | Travail de précision, parois minces |
Remarque : « D » désigne le diamètre du tube. Un rayon de courbure 3D signifie que le rayon de l’axe central est égal à 3 fois le diamètre du tube.
Techniques de pliage étape par étape
Préparation des tubes en aluminium pour le cintrage
Une préparation adéquate permet d'éviter la plupart des ruptures par cintrage des bobines de tubes en aluminium. Commencez par inspecter les tubes afin de détecter tout défaut de surface, bosse ou rayure susceptible d'affaiblir le matériau et de créer des points de concentration de contraintes lors du formage. Rejetez toute section présentant des dommages visibles, car ces défauts se propagent lors des opérations de cintrage.
Nettoyez soigneusement les surfaces extérieures à l'aide de solvants appropriés afin d'éliminer l'huile, la saleté ou l'oxydation qui pourraient nuire à l'adhérence des outils. La contamination provoque un glissement lors du cintrage, ce qui entraîne un rayon de courbure irrégulier et risque d'endommager le tube. L'alcool dénaturé ou les solutions de nettoyage de tubes spécialisées sont efficaces et ne laissent aucun résidu.
Marquez précisément les emplacements des coudes à l'aide de marqueurs permanents ou de colorant de traçage. Un marquage précis garantit que les coudes sont réalisés aux positions spécifiées, assurant ainsi un espacement et un alignement corrects des composants. Mesurez deux fois avant de marquer afin d'éviter le gaspillage dû à des coudes mal positionnés qui nécessiteraient le remplacement des tubes.
Exécuter le virage
Positionnez la bobine de tube en aluminium dans l'outil de cintrage en alignant le repère de cintrage avec le point de référence de l'outil. Assurez-vous que le tube repose bien à plat dans la rainure de formage, sans jeu ni désalignement. Un mauvais positionnement peut entraîner des cintres excentrés ou une rotation du tube pendant le cintrage.
Appliquez une pression constante et régulière lors de l'utilisation de cintreuses manuelles. Une force saccadée ou irrégulière engendre une géométrie de cintrage irrégulière et augmente le risque d'amincissement de la paroi. Surveillez en continu le cintrage et arrêtez-vous périodiquement pour vérifier la précision de l'angle à l'aide de rapporteurs numériques ou de jauges d'angle.
Pour les bobines de tubes en aluminium à parois minces, envisagez l'utilisation de supports internes. Le remplissage des tubes avec du sable sec assure un support interne uniforme et prévient leur affaissement. Une autre solution consiste à insérer des mandrins flexibles lors du cintrage afin de soutenir les parois tout en épousant le rayon de courbure. Après le cintrage, éliminez complètement le sable par vibration et à l'air comprimé.
Erreurs courantes de pliage à éviter
Le surcintrage est l'erreur la plus fréquente lors de la manipulation des serpentins en aluminium des climatiseurs. Tenter d'obtenir des angles plus serrés que ceux spécifiés par l'outil provoque des pliures, ce qui fragilise considérablement la structure du tube. Respectez toujours les rayons de courbure minimaux indiqués par les fabricants de tubes et d'outils.
Des coudes multiples et rapprochés créent des zones de concentration de contraintes. Maintenez un espacement minimal entre les coudes consécutifs égal à au moins six fois le diamètre du tube. Un espacement plus faible accentue l'écrouissage et augmente le risque de fissuration.
Tenter de corriger un cintrage excessif par un cintrage inverse endommage gravement les serpentins de tubes en aluminium. Les contraintes répétées dues aux cintrages successifs entraînent une rupture immédiate ou créent des faiblesses latentes qui se manifestent par des fuites lors des essais de pression. Si un cintrage dépasse l'angle souhaité, il est préférable d'utiliser un tube neuf plutôt que d'essayer de le corriger.
Meilleures pratiques d'installation
Préparation du site d'installation
Avant d'installer les composants du serpentin en aluminium du climatiseur, vérifiez que l'emplacement respecte les dégagements requis par le fabricant. Un espacement insuffisant restreint la circulation de l'air, réduit l'efficacité et complique les interventions de maintenance ultérieures. Documentez les dégagements réels afin de démontrer la conformité aux normes lors des inspections.
Assurez-vous que les surfaces de montage offrent un support structurel adéquat pour le poids de l'ensemble serpentin, ainsi que pour les charges dynamiques dues à la circulation du fluide frigorigène et aux cycles thermiques. La légèreté de l'aluminium par rapport au cuivre réduit les contraintes structurelles, mais ne dispense pas de supports. Utilisez des supports antivibratoires pour minimiser la transmission du bruit et les contraintes mécaniques.
Protégez les serpentins en aluminium de la corrosion galvanique lors de leur installation à proximité de métaux différents. Le contact direct entre l'aluminium et le cuivre ou l'acier crée des piles électrochimiques qui accélèrent la corrosion en présence d'humidité. Installez des isolateurs diélectriques aux points de connexion ou utilisez des matériaux de barrière appropriés pour empêcher le contact métal-métal.
Établir des liens appropriés
Le raccordement des tubes en aluminium nécessite une attention particulière en raison de la malléabilité du matériau. Utilisez des outils à évaser affûtés et bien entretenus pour obtenir des évasements lisses et uniformes, sans fissures ni irrégularités. Inspectez soigneusement la qualité des évasements avant l'assemblage, car les défauts peuvent provoquer des fuites immédiates ou différées.
Appliquez les couples de serrage appropriés lors du serrage des raccords de serpentins en aluminium. Un serrage excessif écrase l'aluminium tendre, tandis qu'un serrage insuffisant crée des fuites. Consultez les spécifications du fabricant pour connaître les couples de serrage exacts, généralement 15 à 30 % inférieurs à ceux des raccords en cuivre équivalents. Utilisez des clés dynamométriques étalonnées plutôt que d'estimer le serrage au toucher.
Il est conseillé d'utiliser des raccords à compression spécialement conçus pour l'aluminium. Ces raccords intègrent des bagues adaptées aux propriétés de ce matériau, garantissant une étanchéité fiable sans force d'écrasement excessive. Les raccords en cuivre standard peuvent ne pas s'adapter correctement aux tubes en aluminium, ce qui engendre des risques de fuite.
Procédures de test du système
Effectuez un test de pression à l'azote après l'installation du serpentin en tube d'aluminium. Les normes industrielles exigent généralement un test à 150 % de la pression de service maximale pendant au moins 24 heures. Surveillez les manomètres afin de détecter toute chute de pression indiquant une fuite nécessitant une réparation avant le chargement en réfrigérant.
Pour le contrôle des serpentins en aluminium, utilisez des détecteurs de fuites électroniques plutôt que des solutions à bulles de savon. Les détecteurs électroniques offrent une sensibilité supérieure et permettent de détecter les fuites les plus infimes que les bulles pourraient ne pas repérer. Portez une attention particulière aux zones de pliage et aux points de connexion, où la concentration des contraintes augmente le risque de fuites.
Avant l'introduction du fluide frigorigène, effectuez un vide complet du système. Un vide poussé élimine l'humidité, source de corrosion et de dégradation des performances. Maintenez un vide inférieur à 500 microns pendant au moins 30 minutes et vérifiez l'absence de remontée de pression, signe de fuite ou d'un vide insuffisant.
| Phase d'installation | Paramètres critiques | Critères d'acceptation |
|---|---|---|
| Découpe de tubes | Coupes nettes, bavures minimales | Bords lisses, aucune déformation |
| Flexion | Rayon de courbure ≥ 3D, sans coudes | Courbes lisses, section transversale uniforme |
| Éruption | angle de 45°, surface lisse | Aucune fissure, épaisseur uniforme |
| Couple de serrage | Selon les spécifications du fabricant (généralement 20-35 N⋅m) | Vérification de la clé dynamométrique calibrée |
| Essai de pression | Pression de service de 150 %, 24 heures | chute de pression nulle |
| Test de vide | En dessous de 500 microns, 30 minutes | augmentation de la pression<100 microns |
Dépannage des problèmes d'installation courants
Réparation des tubes coudés ou écrasés
Les serpentins en aluminium pliés ne peuvent être réparés et doivent être remplacés. La déformation importante qu'ils subissent provoque des dommages irréversibles au matériau, notamment des fissures, un amincissement extrême de la paroi et une concentration des contraintes. L'exploitation de systèmes comportant des tubes pliés présente un risque de défaillance catastrophique sous pression.
Un léger aplatissement du tube (ovalité inférieure à 10 %) peut parfois se produire lors du cintrage sans affaissement complet. Il convient d'évaluer si cette déformation restreint significativement le débit de fluide frigorigène en calculant la réduction de la section transversale. Si cette réduction dépasse 15 %, les performances sont altérées et le remplacement du tube devient conseillé, malgré son apparence fonctionnelle.
Pour éviter tout pliage ultérieur, utilisez des outils de cintrage adaptés, respectez les rayons de courbure minimaux et soutenez les parois des tubes pendant les opérations de formage. Former les techniciens aux techniques de cintrage correctes s'avère plus rentable que de remplacer les matériaux endommagés.
Résolution des problèmes de fuite
Les fuites au niveau des raccords évasés sont généralement dues à une qualité insuffisante du raccord ou à un serrage incorrect. Démontez le raccord, inspectez soigneusement le raccord évasé pour détecter d'éventuelles fissures et refaites-le si nécessaire. Nettoyez soigneusement les surfaces de contact avant le remontage, car toute contamination empêche une étanchéité correcte.
Les microfuites dans les sections cintrées indiquent une contrainte excessive lors du formage. Ces défauts peuvent ne pas apparaître immédiatement, mais se développer au cours des cycles thermiques à mesure que la fatigue du matériau progresse. Il est préférable de remplacer les sections concernées plutôt que d'essayer de les réparer, car la localisation de la fuite témoigne d'une intégrité compromise du matériau.
La corrosion galvanique se manifeste par des piqûres ou une perte de métal localisée aux points de contact entre l'aluminium et des métaux différents en présence d'humidité. Pour y remédier, installez des isolateurs diélectriques et assurez un drainage adéquat afin d'éviter toute accumulation d'eau. Dans les environnements à haut risque, envisagez l'application de revêtements anticorrosion.
Maintenance et performances à long terme
Protocoles d'inspection de routine
Mettez en place un calendrier d'inspections régulières pour vérifier l'état du serpentin en aluminium du climatiseur. Les inspections visuelles doivent être effectuées trimestriellement dans les environnements exigeants ou annuellement dans des conditions modérées. Recherchez les signes de corrosion, les dommages mécaniques et les connexions desserrées nécessitant une intervention.
Lors des interventions de maintenance régulières, surveillez les pressions et températures de fonctionnement du système. Tout écart par rapport aux valeurs de référence peut indiquer une obstruction du serpentin due à la corrosion, à la contamination ou à des dommages mécaniques. Une détection précoce permet d'intervenir avant la panne complète.
Documentez les résultats des inspections avec des photographies et des notes écrites afin de constituer un historique de maintenance. Ce registre permet d'identifier les tendances émergentes, de justifier les demandes de garantie le cas échéant et d'orienter les décisions relatives au moment du remplacement en fonction de l'état réel du véhicule plutôt que selon des calendriers arbitraires.
Prolonger la durée de vie
Dans la mesure du possible, protégez les serpentins en aluminium des conditions environnementales difficiles. Les installations côtières sont soumises à une corrosion accélérée due à l'exposition au sel, ce qui nécessite des revêtements protecteurs ou le choix d'alliages plus performants. Les environnements industriels exposés à des produits chimiques peuvent exiger des mesures de protection spécifiques.
Maintenez un niveau de charge de réfrigérant adéquat afin d'éviter des fluctuations de pression excessives qui fragilisent les parois des tubes. Un sous-niveau de charge ou un sur-niveau de charge engendrent des pressions de fonctionnement anormales, accélérant la fatigue des composants en aluminium. Suivez scrupuleusement les instructions de charge du fabricant.
Maintenez les surfaces des serpentins propres pour assurer un transfert de chaleur efficace tout en minimisant les risques de corrosion. Un nettoyage régulier élimine les saletés accumulées, les dépôts biologiques et les résidus corrosifs, prolongeant ainsi la durée de vie de l'appareil. Utilisez des produits de nettoyage compatibles avec l'aluminium afin d'éviter toute attaque chimique lors de la maintenance.
Considérations de sécurité
Équipement de protection individuelle
Portez toujours des lunettes de sécurité lorsque vous coupez ou pliez des tubes en aluminium. Les particules métalliques générées lors de la coupe ou les débris provenant des opérations de pliage présentent des risques graves de lésions oculaires. Les protections latérales offrent une protection supplémentaire contre les particules provenant des angles périphériques.
Utilisez des gants appropriés pour protéger vos mains des arêtes vives et des bavures métalliques. Les tubes d'aluminium coupés présentent des bords tranchants comme des rasoirs, susceptibles de provoquer des lacérations profondes. Les gants de travail robustes offrent un bon compromis entre dextérité et protection contre les coupures.
Le port d'un appareil respiratoire est nécessaire lors de travaux en espaces confinés ou en cas de forte production de poussières d'aluminium. Bien que l'aluminium soit moins toxique que certains autres métaux, les particules fines qu'il contient irritent les voies respiratoires et leur exposition doit être minimisée par une ventilation adéquate ou le port d'un appareil respiratoire.
Systèmes sous pression de manutention
Ne jamais tenter de plier ou de modifier des serpentins tubulaires en aluminium sous pression. Relâcher toute la pression et récupérer le fluide frigorigène conformément aux directives de l'EPA avant toute modification physique. Les tubes sous pression peuvent exploser s'ils sont soumis à des contraintes dépassant les limites de conception.
Avant toute intervention sur des systèmes intégrés, vérifiez la coupure de l'alimentation électrique. L'excellente conductivité électrique de l'aluminium présente un risque d'électrocution au contact de composants sous tension provenant des tubes. Les procédures de consignation/déconsignation permettent d'éviter toute mise sous tension accidentelle lors de la maintenance.
Utilisez un équipement de levage adapté lors de la manipulation de bobines d'aluminium de grande taille. Malgré leur poids inférieur à celui des bobines en cuivre, les bobines tubulaires en aluminium, même volumineuses, présentent des difficultés de manutention. Des techniques de levage appropriées permettent d'éviter les blessures et les dommages aux composants.
Foire aux questions
Quel est le rayon de courbure minimal pour les bobines de tubes en aluminium ?
Pour la plupart des applications de CVC en aluminium, le rayon de courbure minimal doit être de 3 à 4 fois le diamètre du tube. Des courbures plus serrées risquent de provoquer un pincement et un affaissement de la paroi. Les tubes à paroi mince nécessitent des rayons de courbure plus importants (4 à 5D) pour un formage sûr.
Est-il possible de plier deux fois des bobines d'aluminium au même endroit ?
Non, évitez de replier l'aluminium au même endroit. Le matériau s'écrouit lors de la mise en forme initiale et perd de sa ductilité. Toute tentative de correction ou d'ajustement par pliage inverse risque de provoquer des fissures et doit être évitée.
En quoi l'installation d'un serpentin en tube d'aluminium diffère-t-elle de celle d'un serpentin en cuivre ?
L'aluminium, moins résistant, nécessite une manipulation plus délicate. Utilisez des couples de serrage plus faibles pour les raccords, des outils d'évasement spécifiques et prenez des précautions contre la corrosion galvanique lors de l'assemblage avec des composants en cuivre. Les essais de pression restent essentiels, mais l'aluminium tolère moins les erreurs d'installation.
Quelles sont les causes des fuites des serpentins en tube d'aluminium après leur installation ?
Les causes fréquentes incluent un serrage excessif des raccords qui écrase l'aluminium tendre, une mauvaise qualité des évasements présentant des fissures ou des irrégularités, des fissures de contrainte dues à une flexion excessive et la corrosion galvanique par contact avec des métaux différents. Une technique d'installation appropriée et la compatibilité des matériaux permettent de prévenir la plupart des fuites.
Les serpentins en aluminium nécessitent-ils des réfrigérants spéciaux ?
Les serpentins en aluminium sont compatibles avec les fluides frigorigènes standards, notamment le R-410A, le R-32 et le R-22. Aucune formulation spéciale n'est requise. Toutefois, il est impératif de s'assurer que les huiles du système sont compatibles avec l'aluminium afin de prévenir la corrosion due aux réactions chimiques.
Quelle est la durée de vie des serpentins en aluminium correctement installés ?
Les serpentins tubulaires en aluminium bien entretenus ont généralement une durée de vie de 10 à 15 ans en milieu résidentiel et de 8 à 12 ans en milieu commercial. Leur durée de vie dépend des conditions environnementales, de la qualité de l'entretien et des paramètres d'exploitation. En milieu côtier ou industriel, leur durée de vie peut être réduite en l'absence de mesures de protection.