

كيفية ثني وتركيب لفائف الأنابيب المصنوعة من الألومنيوم
 22 ديسمبر 2025|
 عدد المشاهدات: 756
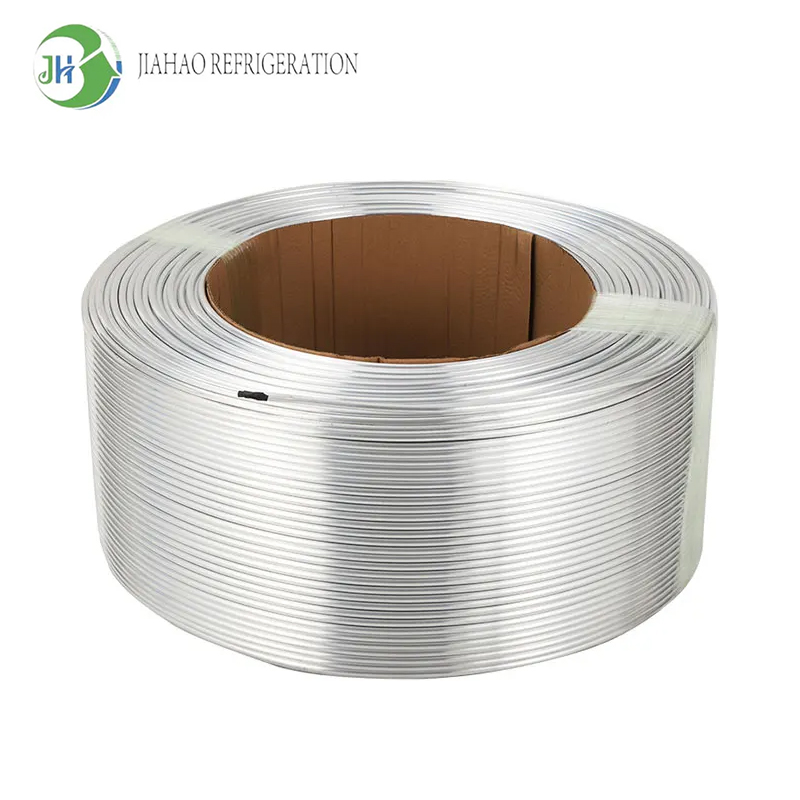
الانحناء والتركيب الصحيحان لـلفائف أنابيب الألمنيوميؤثر بشكل كبير على أداء نظام التكييف وكفاءته وعمره الافتراضي. عندما يتقن الفنيون تقنيات التعامل مع ملفات الألمنيوم، يظل تدفق غاز التبريد مثاليًا، ويقل انخفاض الضغط، وتتحسن موثوقية النظام. إن فهم خصائص المواد، والأدوات المناسبة، وأفضل ممارسات التركيب يضمن أن تركيبات ملفات الألمنيوم في مكيفات الهواء تلبي مواصفات الشركة المصنعة مع تجنب الأخطاء الشائعة التي تؤثر سلبًا على قدرة التبريد. يقدم هذا الدليل الشامل أساليب عملية للمهنيين العاملين مع مكونات ملفات الألمنيوم في مكيفات الهواء في التطبيقات السكنية والتجارية.
أهم النقاط
استخدم أدوات ثني الأنابيب المناسبة ذات نسب نصف القطر الصحيحة لمنع التواء الأنابيب وانهيار جدرانها أثناء معالجة لفائف أنابيب الألومنيوم.
يجب الحفاظ على نصف قطر انحناء أدنى يتراوح بين 3 و4 أضعاف قطر الأنبوب لملفات الألومنيوم للحفاظ على السلامة الهيكلية.
دعم جدران الأنابيب أثناء عمليات الثني باستخدام المندريل أو تقنيات ملء الرمل للألمنيوم ذي الجدران الرقيقة
نظّف جميع الحواف المقطوعة وأزل النتوءات قبل التركيب لمنع التلوث وتسرب غاز التبريد
اتبع مواصفات عزم الدوران الخاصة بالشركة المصنعة عند توصيل التركيبات لتجنب الإفراط في شد مكونات الألومنيوم
قم بإجراء اختبار الضغط بعد التركيب للتحقق من سلامة النظام قبل شحن غاز التبريد.
فهم خصائص لفائف الأنابيب المصنوعة من الألومنيوم
خصائص المواد ومزاياها
توفر أنابيب الألمنيوم الملفوفة مزايا واضحة مقارنةً ببدائل النحاس في تطبيقات التكييف والتهوية. يتميز الألمنيوم بكثافة أقل بنحو الثلث من النحاس، مما ينتج عنه مكونات نظام أخف وزنًا، الأمر الذي يُسهّل التعامل معها وتركيبها. ويُصبح هذا التخفيض في الوزن مفيدًا بشكل خاص في التركيبات على أسطح المنازل أو التطبيقات التي تتطلب الوصول المتكرر للصيانة.
تصل الموصلية الحرارية للألمنيوم إلى 205 واط/متر.كلفن مقارنةً بـ 385 واط/متر.كلفن للنحاس. ورغم انخفاضها، إلا أن الأداء الحراري للألمنيوم يظل كافيًا لمعظم أنظمة تكييف الهواء السكنية والتجارية الخفيفة عند اختيار الحجم المناسب. ويُشكّل الألمنيوم بشكل طبيعي طبقة واقية من أكسيد الألمنيوم توفر مقاومة ممتازة للتآكل في معظم الظروف البيئية.
تُعدّ لفائف الأنابيب المصنوعة من الألومنيوم خيارًا جذابًا للمشاريع ذات الميزانيات المحدودة نظرًا لمزاياها الاقتصادية. عادةً ما يكون سعر الألومنيوم أقل بنسبة 60-70% من سعر النحاس المكافئ، مما يُحقق وفورات كبيرة في تكاليف المواد في المنشآت واسعة النطاق. وتمتد هذه المزايا الاقتصادية لتشمل جميع مراحل سلسلة التوريد، بدءًا من التصنيع وحتى التركيب النهائي.
الخصائص الميكانيكية التي تؤثر على الانحناء
تتميز سبائك الألومنيوم الشائعة الاستخدام في تطبيقات التكييف والتهوية، وخاصةً سلسلتي 1100 و3003، بانخفاض مطيليتها مقارنةً بالنحاس. تتطلب هذه الخاصية عنايةً فائقةً أثناء عمليات الثني لمنع التشققات أو ترقق الجدران. تتراوح مقاومة الخضوع للمادة بين 35 و90 ميجا باسكال، وذلك تبعًا لدرجة الصلابة وتركيب السبيكة.
يحدث التصلب بالتشكيل على البارد في الألومنيوم بشكل أسرع منه في النحاس. ويؤدي الانحناء المتكرر في نفس الموضع إلى زيادة خطر التشقق بشكل كبير، حيث يفقد المعدن مرونته مع كل عملية تشكيل. لذا، يجب على الفنيين تخطيط تسلسلات الانحناء بعناية، مع تقليل الحاجة إلى إعادة العمل التي تُجهد الأجزاء المشكلة مسبقًا.
تؤثر حساسية الألومنيوم لدرجة الحرارة على قابليته للتشكيل. يوفر التشكيل على البارد في درجة حرارة الغرفة تحكمًا أفضل ولكنه يتطلب قوة أكبر. يقوم بعض المصنّعين بتسخين أنابيب الألومنيوم مسبقًا إلى 200-250 درجة مئوية للثنيات المعقدة، على الرغم من أن هذه الطريقة تتطلب معدات متخصصة وتحكمًا دقيقًا في درجة الحرارة لتجنب تدهور المادة.

الأدوات والمعدات الأساسية لثني لفائف الألومنيوم
أدوات الثني اليدوية
تُعدّ مثنيات الأنابيب ذات الرافعة الأداة اليدوية الأكثر شيوعًا لثني ملفات الألمنيوم في مكيفات الهواء في مواقع التركيب. تتميز هذه الأجهزة بقواعد تشكيل قابلة للتعديل تتناسب مع أقطار الأنابيب القياسية من 6 مم إلى 22 مم. وتتضمن مثنيات الرافعة عالية الجودة أدلة نصف قطرية تمنع الثني الزائد مع الحفاظ على شكل المنحنى.
توفر مثنيات الأنابيب الزنبركية حلولاً بسيطة لأنابيب الألمنيوم ذات الأقطار الصغيرة التي تقل عن 10 مم. ينزلق الزنبرك الملفوف فوق السطح الخارجي للأنبوب، داعماً جدرانه أثناء الثني لمنع انهياره. ورغم أنها اقتصادية، إلا أن دقة مثنيات الأنابيب الزنبركية محدودة مقارنةً بالبدائل ذات الرافعة، وهي الأنسب للمنحنيات البسيطة بدلاً من الانحناءات ذات نصف القطر الضيق.
تُصمَّم قواطع الأنابيب خصيصًا للألمنيوم لمنع التشوه وتقليل تكوّن النتوءات. يجب أن تتميز العجلات بحواف قطع حادة يتم الحفاظ عليها من خلال الاستبدال المنتظم. أما القواطع غير الحادة فتسحق جدران الأنابيب بدلًا من قطع المادة بشكل نظيف، مما يُسبب مشاكل في التركيب ونقاط تسرب محتملة.
آلات الثني الهيدروليكية والميكانيكية
توفر آلات ثني الأنابيب الهيدروليكية نتائج متسقة لبيئات الإنتاج أو المنشآت واسعة النطاق. تولد هذه الآلات قوة ثني مضبوطة من خلال مكابس هيدروليكية، وتستوعب أقطار أنابيب الألمنيوم من 6 مم إلى 76 مم. وتكرر الطرازات القابلة للبرمجة عمليات الثني المتطابقة، مما يضمن الاتساق عبر وحدات لفائف الألمنيوم المتعددة.
توفر آلات ثني الأنابيب CNC المُتحكَّم بها بواسطة الحاسوب دقة فائقة للأشكال الهندسية المعقدة. ورغم أنها تتطلب استثمارًا رأسماليًا كبيرًا، إلا أن معدات CNC تقضي على الخطأ البشري وتُنتج نتائج قابلة للتكرار تُطابق المواصفات الهندسية ضمن هامش خطأ ±0.5 مم. وتُثبت هذه الأنظمة جدواها الاقتصادية عند تصنيع لفائف قياسية بكميات كبيرة.
تجمع آلات ثني الأنابيب الدوارة بين الميزة الميكانيكية وأدوات الدقة. تُثبّت الأنابيب بإحكام بينما يدور قالب التشكيل، ساحبًا المادة حول محور لإنشاء انحناءات دقيقة. تقلل هذه الطريقة من ترقق الجدار وتحافظ على مقطع عرضي ثابت على امتداد نصف قطر الانحناء، وهو أمر بالغ الأهمية للحفاظ على خصائص تدفق غاز التبريد.
| نوع الأداة | نطاق قطر الأنبوب | نصف قطر الانحناء الأدنى | أفضل تطبيق |
|---|---|---|---|
| مُدمّر الكبد | 6-22mm | ثلاثي الأبعاد - رباعي الأبعاد | تركيبات ميدانية، انحناءات بسيطة |
| زنبرك الانحناء | 6-10 ملم | 4d-5d | خفيفة الوزن، ذات منحنيات لطيفة |
| آلة ثني هيدروليكية | 6-76 مم | 2.5d-3d | بيئات الإنتاج، أنابيب كبيرة |
| آلة ثني CNC | 6-50 مم | 2d-2.5d | هندسة معقدة، حجم كبير |
| سحب دوار | 8-50 مم | 2d-3d | عمل دقيق، جدران رقيقة |
ملاحظة: يشير الحرف "d" إلى قطر الأنبوب. نصف قطر الانحناء 3d يعني أن نصف قطر الخط المركزي يساوي 3 أضعاف قطر الأنبوب.
تقنيات الثني خطوة بخطوة
تجهيز أنابيب الألمنيوم للثني
يمنع التحضير السليم معظم حالات فشل الثني في لفائف أنابيب الألومنيوم. ابدأ بفحص الأنابيب بحثًا عن عيوب سطحية أو انبعاجات أو خدوش تُضعف المادة وتُسبب نقاط تركيز الإجهاد أثناء التشكيل. ارفض أي جزء يظهر عليه تلف واضح، لأن هذه العيوب تتفاقم أثناء عمليات الثني.
نظّف الأسطح الخارجية جيدًا باستخدام المذيبات المناسبة لإزالة الزيوت والأوساخ أو الأكسدة التي تعيق تثبيت الأدوات. يتسبب التلوث في انزلاق الأنابيب أثناء الثني، مما يؤدي إلى عدم انتظام نصف القطر واحتمالية تلف الأنبوب. يُعدّ الكحول المحوّل أو محاليل تنظيف الأنابيب المتخصصة فعّالة دون ترك أي رواسب.
حدد مواقع الانحناءات بدقة باستخدام أقلام التحديد الدائمة أو صبغة التخطيط. يضمن التحديد الدقيق حدوث الانحناءات في المواضع المحددة، مع الحفاظ على التباعد والمحاذاة الصحيحة للمكونات. قِس مرتين قبل التحديد لتجنب الهدر الناتج عن الانحناءات غير الصحيحة التي تتطلب استبدال الأنابيب.
تنفيذ الانحناء
ضع لفة أنبوب الألومنيوم في أداة الثني بحيث يكون موضع الثني المحدد محاذيًا لنقطة مرجع الأداة. تأكد من استقرار الأنبوب بشكل مستقيم في أخدود التشكيل دون وجود فجوات أو عدم محاذاة. يؤدي عدم التثبيت الصحيح إلى انحناءات غير مركزية أو دوران الأنبوب أثناء التشكيل.
استخدم ضغطًا ثابتًا ومنتظمًا عند تشغيل آلات الثني اليدوية. فالضغط المتقطع أو غير المتساوي يُنتج ثنيات غير منتظمة الشكل ويزيد من خطر ترقق الجدار. راقب عملية الثني باستمرار، وتوقف دوريًا للتحقق من دقة الزاوية باستخدام المنقلة الرقمية أو مقاييس الزاوية.
بالنسبة لملفات أنابيب الألمنيوم ذات الجدران الرقيقة، يُنصح باستخدام طرق الدعم الداخلي. يوفر ملء الأنابيب بالرمل الجاف دعماً داخلياً متجانساً يمنع الانهيار. بدلاً من ذلك، يمكن استخدام قوالب مرنة تُدخل أثناء عملية الثني لدعم الجدران مع مراعاة نصف قطر الانحناء. يُزال الرمل تماماً بعد الثني باستخدام الاهتزاز والهواء المضغوط.
أخطاء شائعة في ثني الأسنان يجب تجنبها
يُعدّ الانحناء المفرط الخطأ الأكثر شيوعًا عند العمل مع ملفات الألمنيوم في مكيفات الهواء. فمحاولة تحقيق زوايا أضيق من مواصفات الأداة تُسبب التواءً، مما يُضعف بنية الأنبوب بشكل كبير. لذا، احرص دائمًا على الالتزام بإرشادات الحد الأدنى لنصف قطر الانحناء التي تُقدمها الشركات المصنعة للأنابيب والأدوات.
تؤدي الانحناءات المتعددة المتقاربة إلى تكوين مناطق تركيز الإجهاد. لذا، يجب الحفاظ على مسافة دنيا بين الانحناءات المتتالية تساوي ستة أضعاف قطر الأنبوب على الأقل. يؤدي تقارب المسافات إلى زيادة تأثيرات التصلب بالتشكيل وزيادة احتمالية حدوث التشققات.
محاولة تصحيح الانحناءات الزائدة عن طريق الثني العكسي تُلحق ضرراً بالغاً بملفات أنابيب الألومنيوم. يؤدي تكرار دورات الإجهاد الناتجة عن الثني ذهاباً وإياباً إلى فشل فوري أو يُحدث نقاط ضعف كامنة تظهر على شكل تسريبات أثناء اختبار الضغط. إذا تجاوز الانحناء الزاوية المطلوبة، فابدأ باستخدام أنابيب جديدة بدلاً من محاولة تصحيحه.
أفضل ممارسات التثبيت
تجهيز موقع التركيب
تأكد من أن موقع التركيب يفي بمتطلبات الشركة المصنعة فيما يتعلق بالمسافة الآمنة قبل وضع مكونات ملف التبريد المصنوع من الألومنيوم. فالمسافة غير الكافية تحد من تدفق الهواء، وتقلل من الكفاءة، وتصعّب الوصول للصيانة في المستقبل. وثّق المسافات الآمنة الفعلية لإثبات الامتثال للمعايير أثناء عمليات التفتيش.
تأكد من أن أسطح التثبيت توفر دعماً هيكلياً كافياً لوزن مجموعة الملفات بالإضافة إلى الأحمال الديناميكية الناتجة عن تدفق غاز التبريد والتغيرات الحرارية. يقلل وزن الألومنيوم الأخف مقارنةً بالنحاس من متطلبات الدعم الهيكلي، ولكنه لا يُلغيها تماماً. استخدم حوامل عازلة للاهتزازات لتقليل انتقال الضوضاء والإجهاد الميكانيكي.
يجب حماية ملفات أنابيب الألومنيوم من التآكل الجلفاني عند تركيبها بالقرب من معادن مختلفة. يؤدي التلامس المباشر بين الألومنيوم والنحاس أو الفولاذ إلى تكوين خلايا كهروكيميائية تُسرّع التآكل في وجود الرطوبة. لذا، يُنصح بتركيب عوازل كهربائية عند نقاط التوصيل أو استخدام مواد عازلة مناسبة لمنع التلامس المباشر بين المعادن.
إقامة اتصالات مناسبة
تتطلب وصلات التوهج في أنابيب الألومنيوم عناية خاصة نظرًا لنعومة المادة. استخدم أدوات توهج حادة ومُصانة جيدًا لإنشاء توهجات ناعمة وموحدة خالية من الشقوق أو العيوب. افحص جودة التوهجات بدقة قبل تجميع الوصلات، لأن العيوب قد تُسبب تسريبات فورية أو متأخرة.
استخدم قيم عزم الدوران المناسبة عند ربط وصلات أنابيب الألمنيوم الملفوفة. فالربط الزائد يُتلف الألمنيوم اللين، بينما الربط غير الكافي يُسبب تسربًا. راجع مواصفات الشركة المصنعة لمعرفة قيم عزم الدوران الدقيقة، والتي عادةً ما تكون أقل بنسبة 15-30% من وصلات النحاس المكافئة. استخدم مفاتيح عزم دوران مُعايرة بدلًا من تقدير قوة الربط باللمس.
يُنصح باستخدام وصلات ضغط مصممة خصيصًا لتطبيقات الألومنيوم. تتميز هذه الوصلات بحلقات مصممة خصيصًا لخصائص الألومنيوم، مما يضمن إحكامًا موثوقًا دون الحاجة إلى قوة ضغط زائدة. قد لا تستقر وصلات النحاس القياسية بشكل صحيح على أنابيب الألومنيوم، مما يُسبب مخاطر التسرب.
إجراءات اختبار النظام
قم بإجراء اختبار ضغط النيتروجين بعد الانتهاء من تركيب ملف الأنابيب الألومنيومية. تتطلب معايير الصناعة عادةً إجراء الاختبار عند 150% من أقصى ضغط تشغيل لمدة 24 ساعة على الأقل. راقب مقاييس الضغط بحثًا عن أي انخفاض يشير إلى وجود تسريبات تتطلب الإصلاح قبل شحن غاز التبريد.
استخدم أجهزة الكشف الإلكترونية عن التسرب بدلاً من محاليل فقاعات الصابون لاختبار ملفات الألمنيوم. تتميز أجهزة الكشف الإلكترونية بحساسية فائقة، حيث تكشف عن التسربات الصغيرة التي قد لا تكشفها الفقاعات. انتبه جيداً لمناطق الانحناء ونقاط التوصيل حيث يكون تركيز الإجهاد أعلى، مما يزيد من احتمالية حدوث التسرب.
قم بتفريغ الأنظمة تمامًا قبل إدخال غاز التبريد. يعمل التفريغ العميق على إزالة الرطوبة التي تسبب التآكل وتدهور أداء النظام. حافظ على مستوى التفريغ أقل من 500 ميكرون لمدة 30 دقيقة على الأقل، وتأكد من عدم وجود ارتفاع في الضغط يشير إلى وجود تسريبات أو عدم كفاية التفريغ.
| مرحلة التركيب | المعايير الحرجة | معايير القبول |
|---|---|---|
| قطع الأنابيب | قطع نظيفة، وأقل قدر من النتوءات | حواف ناعمة، بدون تشوه |
| الانحناء | نصف قطر الانحناء ≥ 3d، بدون التواءات | منحنيات ناعمة، مقطع عرضي منتظم |
| توهج | زاوية 45 درجة، سطح أملس | لا توجد تشققات، سمك موحد |
| عزم الربط | وفقًا لمواصفات الشركة المصنعة (عادةً 20-35 نانومتر) | التحقق من مفتاح عزم الدوران المعاير |
| اختبار الضغط | ضغط تشغيل بنسبة 150%، لمدة 24 ساعة | انخفاض الضغط صفري |
| اختبار الفراغ | أقل من 500 ميكرون، 30 دقيقة | ارتفاع الضغط<100 microns |
استكشاف أخطاء التثبيت الشائعة وإصلاحها
معالجة الأنابيب الملتوية أو المنهارة
لا يمكن إصلاح لفائف أنابيب الألمنيوم الملتوية، بل يجب استبدالها. يتسبب التشوه الشديد في تلف مادي لا رجعة فيه، بما في ذلك التشققات، وترقق الجدران بشكل كبير، وتركيز الإجهاد. وتتعرض الأنظمة العاملة بأنابيب ملتوية لخطر الانهيار الكارثي تحت الضغط.
قد يحدث تسطح طفيف في الأنابيب (انحراف أقل من 10%) أثناء الانحناء دون انهيار كامل. يُقيّم ما إذا كان التشوه يُعيق تدفق المُبرّد بشكل ملحوظ عن طريق حساب انخفاض مساحة المقطع العرضي. إذا تجاوز انخفاض المساحة 15%، يتأثر الأداء سلبًا، ويُنصح بالاستبدال رغم المظهر السليم.
يمكن منع حدوث التواءات مستقبلية باستخدام أدوات ثني مناسبة الحجم، والحفاظ على الحد الأدنى لنصف قطر الانحناء، ودعم جدران الأنابيب أثناء عمليات التشكيل. وقد ثبت أن تدريب الفنيين على تقنيات الثني الصحيحة أكثر فعالية من حيث التكلفة من استبدال المواد التالفة.
حل مشاكل التسرب
تنتج التسريبات في وصلات التوهج عادةً عن رداءة جودة التوهج أو عدم إحكام ربطه بشكل صحيح. قم بفك الوصلة، وافحص التوهج بعناية بحثًا عن الشقوق، وأعد تركيبه إذا ظهرت عيوب. نظف أسطح التلامس جيدًا قبل إعادة التركيب، لأن التلوث يمنع الإحكام الجيد.
تشير التسريبات الدقيقة في الأجزاء المنحنية إلى إجهاد مفرط أثناء عملية التشكيل. قد لا تظهر هذه العيوب فورًا، بل تتطور خلال دورات التغير الحراري مع تقدم إجهاد المادة. يُنصح باستبدال الأجزاء المتضررة بدلًا من محاولة إصلاحها، لأن موقع التسريب يدل على ضعف سلامة المادة.
يتجلى التآكل الجلفاني في صورة تنقر أو فقدان موضعي للمعدن عند تلامس الألومنيوم مع معادن مختلفة في وجود الرطوبة. ويمكن معالجة هذه المشكلة بتركيب عوازل كهربائية وضمان تصريف مناسب لمنع تراكم المياه. كما يُنصح باستخدام طلاءات مقاومة للتآكل في البيئات عالية الخطورة.
الصيانة والأداء على المدى الطويل
بروتوكولات الفحص الروتيني
ضع جداول فحص دورية لحالة ملفات الألمنيوم في مكيف الهواء. ينبغي إجراء فحوصات بصرية كل ثلاثة أشهر في البيئات القاسية، أو سنوياً في الظروف المعتدلة. ابحث عن علامات التآكل، أو التلف الميكانيكي، أو ارتخاء الوصلات الذي يستدعي الصيانة.
مراقبة ضغوط ودرجات حرارة تشغيل النظام أثناء زيارات الصيانة الدورية. قد تشير الانحرافات عن القيم الأساسية إلى حدوث انسدادات في الملفات نتيجة التآكل أو التلوث أو التلف الميكانيكي. يتيح الكشف المبكر اتخاذ الإجراءات التصحيحية قبل حدوث عطل كامل.
توثيق نتائج الفحص بالصور والملاحظات المكتوبة لإنشاء سجل الصيانة. يساعد هذا السجل في تحديد الاتجاهات الناشئة، ويدعم مطالبات الضمان عند الضرورة، ويوجه قرارات توقيت الاستبدال بناءً على الحالة الفعلية بدلاً من الجداول الزمنية التعسفية.
إطالة عمر الخدمة
يجب حماية ملفات أنابيب الألمنيوم من الظروف البيئية القاسية قدر الإمكان. تواجه المنشآت الساحلية تآكلاً متسارعاً نتيجة التعرض للملح، مما يستدعي استخدام طلاءات واقية أو اختيار سبائك محسّنة. قد تتطلب البيئات الصناعية المعرضة للمواد الكيميائية تدابير حماية متخصصة.
حافظ على مستويات شحن غاز التبريد المناسبة لمنع تقلبات الضغط المفرطة التي تُجهد جدران الأنابيب. فكل من نقص الشحن وزيادته يُسببان ضغوط تشغيل غير طبيعية تُسرّع من إجهاد مكونات الألومنيوم. اتبع إجراءات الشحن الخاصة بالشركة المصنعة بدقة.
حافظ على نظافة أسطح الملفات لضمان نقل الحرارة بكفاءة مع تقليل خطر التآكل. التنظيف المنتظم يزيل الأوساخ المتراكمة والنمو البيولوجي والرواسب المسببة للتآكل، مما يطيل عمر الخدمة. استخدم مواد تنظيف متوافقة مع الألومنيوم لتجنب التفاعلات الكيميائية أثناء الصيانة.
اعتبارات السلامة
معدات الحماية الشخصية
ارتدِ نظارات واقية دائمًا عند قطع أو ثني أنابيب الألومنيوم. تشكل جزيئات المعدن المتولدة أثناء القطع أو الحطام الناتج عن عمليات الثني مخاطر جسيمة على العين. توفر الدروع الجانبية حماية إضافية من الجزيئات القادمة من الزوايا المحيطية.
استخدم قفازات مناسبة لحماية يديك من الحواف الحادة والنتوءات المعدنية. تُنتج أنابيب الألومنيوم المقطوعة حوافًا حادة كشفرة الحلاقة قادرة على إحداث جروح عميقة. توفر قفازات العمل المتينة توازنًا بين متطلبات البراعة والحماية من القطع.
يصبح استخدام وسائل حماية الجهاز التنفسي ضروريًا عند العمل في الأماكن المغلقة أو عند حدوث توليد كبير لغبار الألومنيوم. ورغم أن الألومنيوم أقل سمية من بعض المعادن، إلا أن الجسيمات الدقيقة تُهيّج الجهاز التنفسي، لذا يجب تقليلها إلى أدنى حد ممكن من خلال التهوية المناسبة أو استخدام أجهزة التنفس.
التعامل مع الأنظمة المضغوطة
لا تحاول أبدًا ثني أو تعديل ملفات أنابيب الألمنيوم المضغوطة. قم بتفريغ الضغط بالكامل واستعد غاز التبريد وفقًا لإرشادات وكالة حماية البيئة قبل إجراء أي تعديلات مادية. قد تتعرض الأنابيب المضغوطة لانفجار إذا تعرضت لضغط يتجاوز حدود التصميم.
تأكد من فصل التيار الكهربائي قبل العمل على الأنظمة المتكاملة. تُشكل الموصلية الكهربائية الممتازة للألمنيوم خطرًا لحدوث صدمات كهربائية عند ملامسة الأنابيب للمكونات الموصولة بالتيار. تمنع إجراءات العزل والتحذير التوصيل العرضي للتيار الكهربائي أثناء الصيانة.
استخدم معدات الرفع المناسبة عند التعامل مع مجموعات لفائف الألمنيوم الكبيرة. على الرغم من أنها أخف وزنًا من نظيراتها النحاسية، إلا أن مجموعات لفائف أنابيب الألمنيوم الكبيرة لا تزال تشكل تحديات في التعامل معها. تمنع تقنيات الرفع الصحيحة الإصابات وتلف المكونات.
الأسئلة الشائعة
ما هو الحد الأدنى لنصف قطر الانحناء لملفات الأنابيب المصنوعة من الألومنيوم؟
يجب أن يكون نصف قطر الانحناء الأدنى 3-4 أضعاف قطر الأنبوب لمعظم تطبيقات التكييف والتهوية المصنوعة من الألومنيوم. الانحناءات الضيقة تزيد من خطر التواء الأنبوب وانهيار جداره. تتطلب الأنابيب ذات الجدران الرقيقة نسب نصف قطر أكبر (4-5 أضعاف القطر) لضمان تشكيلها بشكل آمن.
هل يمكن ثني لفائف الألومنيوم في نفس المكان مرتين؟
لا، تجنب إعادة ثني الألومنيوم في نفس الموضع. يتصلب المعدن أثناء التشكيل الأولي ويفقد مرونته. محاولة التصحيح أو التعديل من خلال الثني العكسي تسبب تشققات، لذا يجب تجنبها.
كيف يختلف تركيب ملفات الأنابيب المصنوعة من الألومنيوم عن تركيبها باستخدام النحاس؟
يتطلب الألمنيوم عناية خاصة نظرًا لانخفاض مقاومته. استخدم عزم دوران أقل للوصلات، وأدوات توسيع متخصصة، واتخذ الاحتياطات اللازمة ضد التآكل الجلفاني عند وصله بمكونات نحاسية. يبقى اختبار الضغط ضروريًا، لكن الألمنيوم أقل تسامحًا مع أخطاء التركيب.
ما الذي يسبب تسرب ملفات أنابيب الألومنيوم بعد التركيب؟
تشمل الأسباب الشائعة إحكام ربط الوصلات بشكل مفرط مما يؤدي إلى سحق الألومنيوم اللين، وضعف جودة الوصلات مع وجود تشققات أو عيوب، وتشققات الإجهاد الناتجة عن الانحناء المفرط، والتآكل الجلفاني الناتج عن ملامسة معادن مختلفة. تمنع تقنية التركيب الصحيحة وتوافق المواد معظم مشاكل التسرب.
هل تتطلب ملفات الألمنيوم مواد تبريد خاصة؟
تعمل ملفات الأنابيب المصنوعة من الألومنيوم مع المبردات القياسية بما في ذلك R-410a وR-32 وR-22. لا تتطلب تركيبات خاصة للمبردات. مع ذلك، تأكد من توافق زيوت النظام مع الألومنيوم لمنع التآكل الناتج عن التفاعلات الكيميائية.
كم تدوم لفائف الألمنيوم المثبتة بشكل صحيح؟
تدوم ملفات أنابيب الألمنيوم التي تتم صيانتها جيدًا عادةً من 10 إلى 15 عامًا في التطبيقات السكنية، ومن 8 إلى 12 عامًا في المنشآت التجارية. يعتمد عمر الخدمة على الظروف البيئية وجودة الصيانة ومعايير التشغيل. قد تؤدي البيئات الساحلية أو الصناعية إلى تقليل العمر الافتراضي في حال عدم اتخاذ تدابير وقائية.